LANGUAGE
Alat ekstruder 90 mm dengan kecepatan 380 kg/jam untuk selubung PVC sering kali mencapai 330 kg/jam setelah saluran berjalan tiga shift pada kompon dengan beban pengisi lebih berat — dan operator menyalahkan cetakan, pompa vakum, atau sekrup. Dalam sebagian besar tinjauan spesifikasi yang kami ikuti, ketidakcocokan telah diperbaiki beberapa bulan sebelumnya, ketika geometri sekrup dipilih untuk satu senyawa dan saluran kemudian diminta untuk menjalankan senyawa lainnya.
Versi pendek
Pengekstrusi sekrup dipilih berdasarkan kecepatan sambungan dan jalur, bukan berdasarkan tonase nominal. Insulasi dan selubung PVC terpasang dengan nyaman pada sekrup tunggal 20–24:1 L/D dengan rasio kompresi 2,5–3,5. Insulasi PE dan XLPE pada kecepatan saluran tinggi memerlukan umpan beralur, 25–30:1 L/D dan bagian penghalang untuk menjaga suhu leleh tetap rata. Cocokkan ketiga variabel tersebut dan sebagian besar keluhan penyimpangan diameter dan stabilitas keluaran terjawab sebelum drum kompon pertama dibuka.
Berikut ini adalah bagaimana geometri dipetakan ke jalur kabel, nomor mana yang termasuk dalam spesifikasi pembelian, dan pemeriksaan yang menjaga output tetap stabil di tahun ketiga.
Apa yang sebenarnya dilakukan sekrup di dalam laras
Sebuah sekrup melakukan tiga pekerjaan dalam satu putaran: membawa butiran dingin, melelehkannya ke dinding barel yang dipanaskan, dan memompa lelehan melalui pelat pemutus ke dalam judul bab dengan tekanan yang cukup stabil untuk menahan ketebalan dinding. Setiap pekerjaan berada di zonanya sendiri, dan setiap zona ditentukan oleh kedalaman penerbangan.
Zona umpan
Penerbangan dalam, kira-kira 0,12–0,18 D. Tugasnya adalah pengangkutan volumetrik, sehingga keluarannya mengikuti kepadatan butiran dan bentuk pelet. Ini adalah zona yang dirancang untuk distabilkan oleh laras beralur.
Zona kompresi
Kedalaman penerbangan mengecil dari umpan ke kedalaman pengukuran. Perbandingan antara keduanya adalah perbandingan kompresi; partikel yang terlalu rendah dan tidak meleleh mencapai cetakan, terlalu tinggi dan pemanasan geser menambah 15–25 °C pada lelehan.
Zona pengukuran
Kedalaman dangkal yang konstan, biasanya sepanjang 5–8 D. Ini adalah pompa, dan stabilitas tekanannya mempengaruhi toleransi diameter lebih dari loop kontrol hilir mana pun.
Pelat pemutus dan judul bab
Paket layar menghasilkan tekanan balik sebesar 15–30 MPa. Cetakan bertekanan menangani isolasi, cetakan tabung menangani selubung; sekrup menentukan seberapa mantap salah satunya terisi.
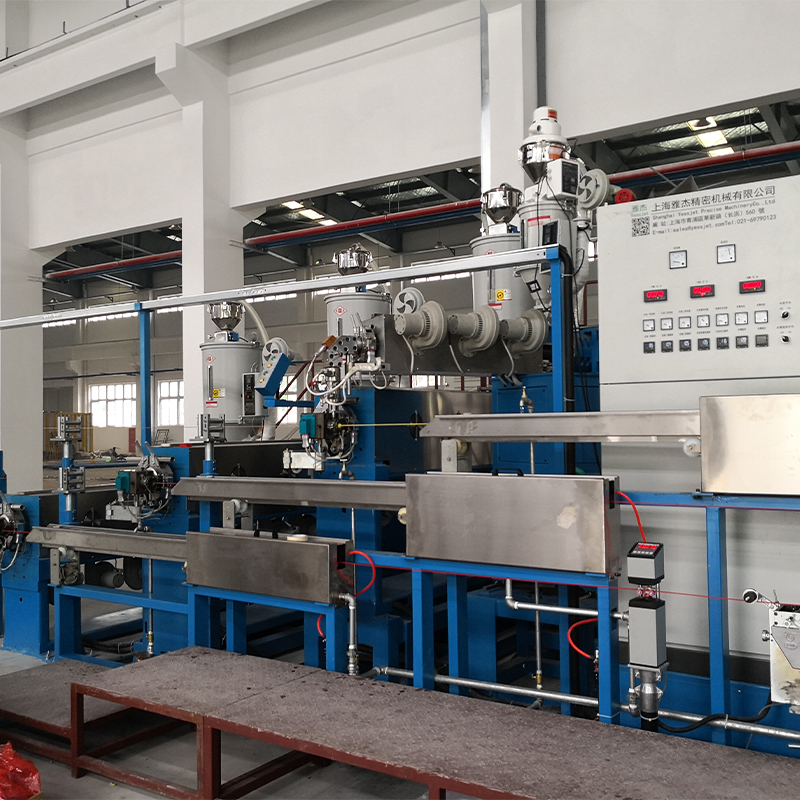
Di bagian hilir, geometri tidak lagi berarti jika sisa garis tidak dapat mengimbanginya. Pada saluran insulasi XLPE garis ekstrusi kawat dan kabel harus menyeimbangkan suhu barel, panjang pendinginan, tegangan penggulung, dan kecepatan pengambilan dalam satu jendela setpoint, dan sekrup hanyalah penghubung pertama dalam rantai itu.
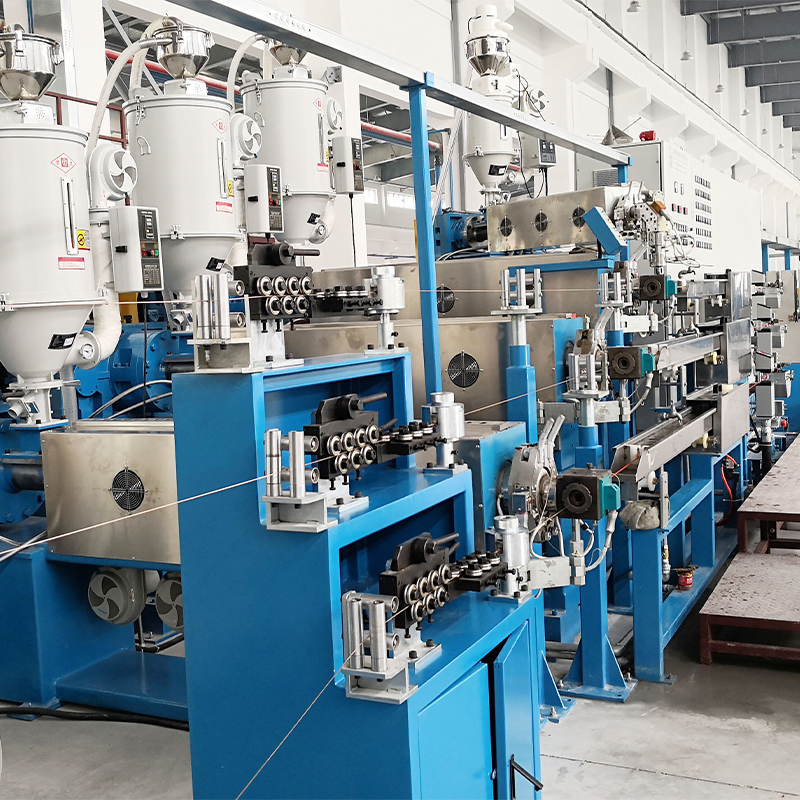
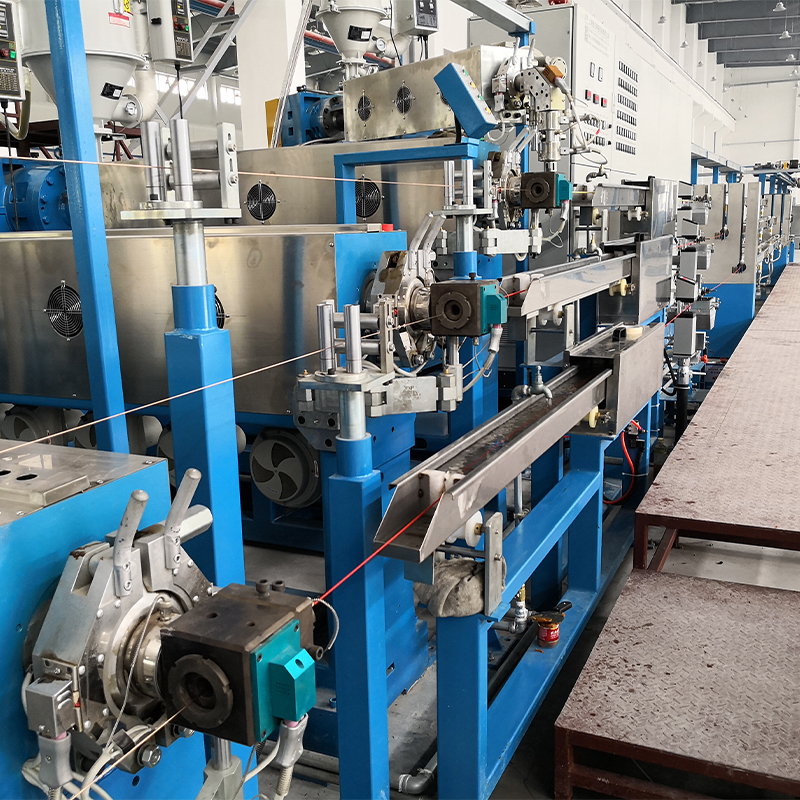 Ekstruder Kabel XLPE/PE dengan Tangki Air Pendingin Untuk jalur PE bertaut silang di mana lelehan tidak dapat dikerjakan ulang, ekstruder terintegrasi dan tangki air multi-bagian ini mendukung insulasi berkelanjutan dengan pendinginan terkontrol dan keluaran stabil. Lihat Produk →
PE yang berikatan silang meningkatkan risikonya karena lelehannya tidak dapat dikerjakan ulang. Mesin PE/XLPE khusus dengan bak air yang sesuai menjaga lelehan tetap dalam pita sempit dan mencegah pengikatan silang dini di dalam tong, yang merupakan mode kegagalan yang muncul sebagai bintik gel tiga hari setelah produksi dijalankan.
Membandingkan desain sekrup pada angka-angka yang menentukan keluaran
Ketika dua pemasok menawarkan diameter yang sama, perbedaannya terletak pada L/D, rasio kompresi, dan desain umpan. Rentang di bawah ini adalah rentang yang paling sering kami bandingkan selama tinjauan teknis.
Rentang indikatif yang diambil dari spesifikasi jalur kabel; selalu konfirmasikan terhadap uji toko di kompleks Anda sendiri sebelum menandatangani.
Mesin sekrup kembar mendominasi pekerjaan pencampuran kering PVC karena penerbangan intermeshing dapat menyeka sendiri dan membawa bubuk tanpa langkah peracikan sebelumnya. Pada jalur insulasi, sekrup tunggal masih unggul dalam hal stabilitas tekanan leleh dan biaya per kg/jam, itulah sebabnya pilihan biasanya dibuat pada kompon daripada jumlah sekrup.
Apa yang tidak disertakan dalam lembar data: ke mana keluaran akan mengalir secara diam-diam
Output papan nama diukur dengan sekrup baru, paket layar yang bersih, dan tenggorokan umpan yang sudah terpasang. Garis nyata kehilangan throughput di lima tempat yang dapat diprediksi, dan hanya satu di antaranya adalah motor.
14%
Izin penerbangan
9%
Paket layar merayap
7%
Pembatasan mati
6%
Tenggorokan melayang
4%
Pita pemanas
Kontribusi kehilangan throughput indikatif diukur dalam jangka waktu dua tahun pada jalur insulasi 90 mm.
Izin penerbangan adalah yang paling senyap. Sekrup 90 mm baru biasanya bekerja pada jarak radial 0,20–0,30 mm; melewati kira-kira 0,45 mm lelehan tersebut tergelincir kembali pada penerbangan, keluaran turun dan suhu lelehan naik pada setpoint yang sama. Karena tidak ada yang mengkhawatirkan, penurunan tersebut disebabkan oleh senyawa tersebut. Creep tekanan paket layar bersembunyi dengan cara yang sama: pembacaan tekanan diferensial yang meningkat di seluruh pelat pemutus adalah peringatan awal Anda bahwa pompa bekerja lebih keras dari yang seharusnya.
Dimana mesin ini berada dalam produksi kabel
Di seluruh pabrik kabel yang kami pasok, pembagian di bawah ini mencerminkan bagaimana kapasitas ekstruder sebenarnya didistribusikan berdasarkan produk akhir, bukan berdasarkan ukuran mesin.
Insulasi dan selubung PVC — 38%
Kabel listrik PE dan XLPE — 31%
LSZH dan tahan api — 14%
LAN dan komunikasi — 11%
Khusus dan busa — 6%
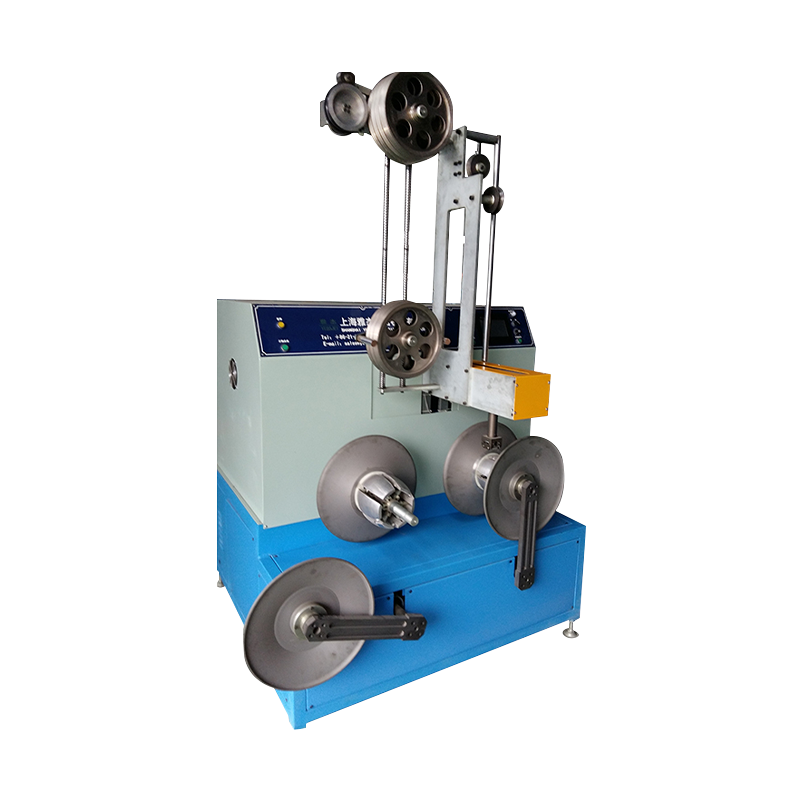
Penerapannya penting karena mengubah apa yang harus dilakukan saluran ketika berhenti. Garis selubung mentolerir pemberhentian singkat untuk pergantian gulungan; jalur kabel halus dan LAN tidak, dan disitulah tempatnya akumulator dan sistem penari untuk jalur ekstrusi berkelanjutan mendapatkan tempatnya, memegang penyangga kabel dan tegangan konstan saat gulungan hilir ditukar.
Menentukan ekstruder sekrup: pemeriksaan lima langkah
Spesifikasi pembelian yang bertahan setelah commissioning biasanya mengikuti urutan keputusan yang sama.
Langkah 1 — Perbaiki kompon sebelum tonase
Catat indeks lelehan, beban pengisi, batas suhu leleh yang diizinkan, dan kisaran ketebalan dinding. Dua senyawa yang tampak serupa pada lembar data dapat memerlukan perbedaan rasio kompresi 4:1.
Langkah 2 — Ukur keluaran pada dadu, bukan pada papan nama
Ambil kg/jam yang diperlukan pada crosshead pada kecepatan jalur maksimum dan tambahkan 15% ruang kepala untuk variasi kompon dan keausan sekrup.
Langkah 3 — Tentukan desain feed
Pakan beralur membeli keluaran stabil dengan butiran PE yang mengalir bebas; lubang halus lebih tahan terhadap campuran regrind dan PVC ringan.
Langkah 4 — Periksa drive dan gearbox
Mintalah kurva torsi pada kisaran kecepatan ujung bawah dan faktor servis girboks yang dapat bertahan dalam paket layar yang terhenti, bukan beban dalam kondisi stabil.
Langkah 5 — Tulis tes penerimaan
Empat jam terus menerus di kompleks Anda, dengan suhu lelehan yang dicatat, toleransi diameter, energi spesifik dalam kWh/kg, dan pengukuran penarikan sekrup sebelum serah terima.
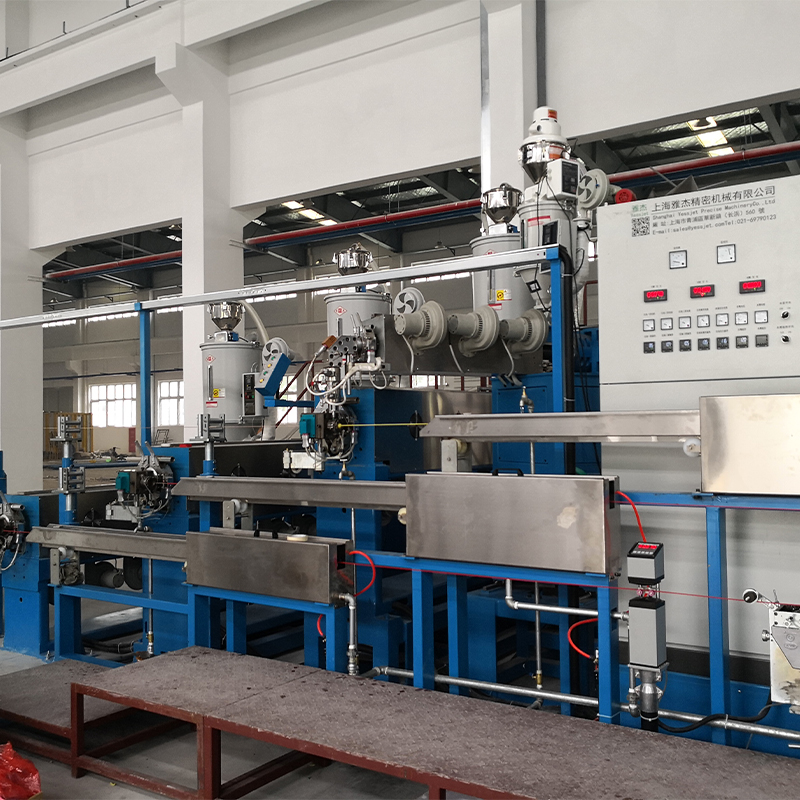 Sistem Ekstrusi Kabel Kinerja Tinggi PE/PVC Otomatis Penuh Saat merencanakan jalur kabel PE/PVC baru, sistem terintegrasi ini mencakup pembayaran otomatis, ekstrusi presisi, pendinginan, pengangkutan, dan pengambilan untuk mengurangi intervensi manual. Lihat Produk →
Ketika jalur baru direncanakan dan bukan penggantian satu mesin, pertanyaan yang berguna adalah siapa yang memiliki antarmuka – suhu barel, tegangan penggulung, penggulungan dan pembuatan palet – karena serah terima yang tidak sesuai adalah penyebab sebagian besar penundaan ramp-up.
Menjaga sekrup tetap jujur: pemeliharaan dan kepatuhan
- Ukur jarak terbang radial dan keausan barel setiap 12 bulan; mencatatnya terhadap nilai komisioning sehingga trennya, bukan angka absolutnya, yang memicu penggantian.
- Catat suhu leleh dan tekanan diferensial paket layar setiap shift. Kenaikan 2 MPa selama seminggu merupakan paket yang terhambat, bukan kesalahan kontrol.
- Ganti pita pemanas satu set. Satu pita lemah menciptakan titik dingin yang muncul sebagai garis yang tidak meleleh pada isolasi.
- Bersihkan dengan senyawa yang cocok dengan proses berikutnya daripada mengeringkan laras; perputaran panas inilah yang menyebabkan penerbangan menjadi kacau.
- Jaga agar dokumentasi tetap selaras dengan pasar tujuan pengiriman Anda: keselamatan dan perlindungan kelistrikan sesuai standar mesin yang diakui, ditambah catatan material dan proses yang dapat ditelusuri ke kumpulan kabel.
Tak satu pun dari ini yang eksotik, dan tidak ada yang mahal jika dimasukkan ke dalam spesifikasinya. Versi yang mahal ditemukan pada tahun kedua bahwa sekrup, tenggorokan umpan, dan paket layar masing-masing dipilih oleh orang yang berbeda dengan asumsi yang berbeda.
Kesimpulan praktisnya: perlakukan sekrup sebagai bagian yang cocok dari sistem jalur majemuk, tuliskan L/D, rasio kompresi, desain umpan, dan jarak terbang, dan uji keempatnya sebelum alat berat berhenti bekerja. Hal inilah yang membedakan mesin yang mampu menampung 350 kg/jam selama satu dekade dengan mesin yang memerlukan sekrup baru setiap delapan belas bulan.