LANGUAGE
Dua jam setelah shift malam, ekstruder 90 mm yang menjalankan kabel berinsulasi LLDPE 1 kV mulai menghasilkan permukaan matte dan sedikit bergelombang. Kecepatan sekrup stabil, pemindai diameter mengoreksi setiap beberapa detik, dan tekanan kepala naik 18 bar di atas garis dasar pagi hari. Titik setel barel baru saja disalin dari pekerjaan LDPE: 165/175/185/190 °C dengan cetakan 195 °C.
Kompleksnya bukanlah masalahnya. Jendela suhu adalah. LLDPE lebih panas dan datar dibandingkan LDPE, dan hal ini menyebabkan kesalahan di kedua arah: terlalu dingin menyebabkan gel tidak meleleh dan tekanan melonjak, terlalu panas menyebabkan air liur, oksidasi, dan dinding isolasi yang jauh lebih lemah.
Jawaban singkatnya
LLDPE meleleh di antaranya 120 dan 130 °C , tetapi diproses pada suhu leleh 180 hingga 230 °C . Dadu biasanya berada pada suhu 10–20 °C di atas zona pengukuran. Untuk insulasi kabel, simpan lelehan terukur pada suhu 205–215 °C dan jangan biarkan meleleh di atas 240 °C.
Kisaran Suhu Kerja LLDPE, Zona demi Zona
Angka 120–130 °C adalah titik leleh kesetimbangan yang diukur dengan DSC. Ini memberi tahu Anda di mana kristal menghilang, bukan di mana polimer mengalir cukup baik untuk melapisi konduktor pada kecepatan 200 m/menit. Antara peleburan dan aliran yang baik terdapat kesenjangan 60–90 °C, dan profil di bawah inilah yang sebenarnya menutup kesenjangan tersebut.
Dua koreksi lebih penting daripada angka absolut. Pertama, pembacaan pita pemanas berada 10–25 °C di bawah suhu leleh sebenarnya karena pemanasan geser pada sekrup, sehingga barel yang menunjukkan 195 °C mungkin menghasilkan lelehan 215 °C. Kedua, LLDPE bersifat shear-thinning: menaikkan suhu leleh akan menurunkan viskositas dan tekanan, namun juga menurunkan kekuatan leleh, yang kemudian akan terlihat sebagai kendur pada kerucut dan ovalitas pada kumparan akhir.
Mengapa Titik Leleh 120–130 °C Masih Membutuhkan Cetakan 200 °C
Empat mekanisme menjelaskan kesenjangan antara nomor lembar data dan titik setel pada panel.
Jendela leleh yang sempit
Distribusi percabangan rantai pendek LLDPE membuat sebagian besar kristal meleleh dalam suhu sekitar 10 °C. Tidak ada fase pelunakan yang lama seperti pada LDPE, sehingga transisi dari padat ke aliran terjadi secara tiba-tiba dan zona awal pasti sudah membawa panas.
Viskositas, bukan hanya fase
Lelehan yang meleleh sepenuhnya namun dingin masih terlalu kental untuk menyebar secara merata di sekitar dinding insulasi 2,5 mm. Suhu cetakan 200–225 °C menurunkan viskositas hingga polimer mengendur sebelum meninggalkan daratan.
Panas geser adalah bagian dari anggaran
Kira-kira sepertiga hingga setengah energi yang melelehkan muatan sekrup PE berasal dari kerja mekanis, bukan pita pemanas. Itulah sebabnya sekrup yang aus tiba-tiba membutuhkan suhu 15 °C lebih banyak pada panel untuk mencapai suhu leleh yang sama.
Waktu tinggal mengalahkan suhu puncak
Degradasi mengikuti waktu dikalikan dengan suhu. Lelehan yang ditahan pada suhu 215 °C selama dua menit biasanya lebih aman daripada lelehan yang dinaikkan ke suhu 245 °C selama tiga puluh detik selama penyalaan lambat, ketika keluaran rendah dan polimer tetap ada.
Bagaimana LLDPE Dibandingkan Dengan LDPE, HDPE dan XLPE
Sebagian besar kesalahan suhu pada panel berasal dari penggunaan kembali resep tetangga. Perbandingan di bawah ini menunjukkan seberapa jauh jarak jendela sebenarnya.
Dimana Masalah Suhu Sebenarnya Muncul
Ketika jalur LLDPE mulai menghasilkan sisa, penyebabnya cenderung mengelompok. Perpecahan di bawah ini mencerminkan pola yang paling sering kita lihat selama kunjungan komisioning dan pemecahan masalah: ini adalah bobot diagnostik, bukan statistik laboratorium.
34%
Meleleh terlalu dingin
27%
Meleleh terlalu panas
21%
Ketidakseimbangan mati dan kepala
12%
Profil pendinginan
6%
Ketegangan penerimaan
Kedua mode kegagalan lelehan dingin ini layak untuk dipisahkan. Partikel gel yang tidak meleleh tampak sebagai tonjolan yang bertahan sampai pelanggan melepaskan kabelnya, sementara zona umpan yang kekurangan menghasilkan perubahan tekanan siklik sebesar 20–40 bar dan garis diameter yang terlihat. Kegagalan lelehan panas terlihat berbeda: air liur berwarna coklat di tanah, bau asetat atau lilin yang samar di kepala, dan perpanjangan putus menurun sebelum kekuatan tarik hilang.
Mengapa Kualitas Resin Penting Sama Pentingnya dengan Suhu
Sekitar 60 persen LLDPE dunia digunakan untuk film, bukan kabel. Fakta tunggal tersebut menjelaskan kesalahan yang sangat umum: membeli film berkualitas umum karena murah dan tersedia, kemudian melawan gel dan hangus pada saluran kabel sepanjang minggu.
Film — sekitar 62%
Senyawa kabel — sekitar 14%
Rotomoulding — sekitar 11%
Cetakan injeksi — sekitar 7%
Pipa dan lainnya — sekitar 6%
Nilai kabel ditentukan secara berbeda. Carilah indeks leleh yang terkontrol dalam pita yang ketat, paket antioksidan yang terdokumentasi, jumlah gel yang rendah, dan resistivitas volume yang ditentukan. Kualitas film mungkin mencapai titik leleh yang sama yaitu 120–130 °C dan masih gagal direndam dalam air pada suhu 90 °C, karena paket aditif tidak pernah dirancang untuk penuaan listrik basah.
Urutan Start-Up dan Shutdown yang Melindungi Jendela
Pengendalian suhu pada LLDPE sebagian besar merupakan masalah disiplin, bukan masalah peralatan. Urutan di bawah ini memakan waktu sekitar 45 menit dan mencegah sebagian besar sisa yang dihasilkan dalam pergantian shift.
1. Verifikasi sensornya. Periksa setiap termokopel terhadap probe yang dikalibrasi. Penyimpangan 15 °C pada zona pengukuran sudah cukup untuk memindahkan lelehan keluar dari jangkauan tanpa adanya alarm.
2. Rendam secara perlahan. Panaskan dari dingin hingga 160 °C dan tahan 30–40 menit sebelum memulai sekrup. Jalur landai yang cepat membuat kepala lebih dingin daripada laras dan menghasilkan lonjakan pada jam pertama.
3. Bersihkan, lalu ramp. Bersihkan polimer sebelumnya dengan senyawa pembersih PE, lalu tingkatkan untuk menjalankan titik setel pada 15–20 rpm dengan cetakan terbuka ke atmosfer.
4. Bacalah pencairan yang sebenarnya. Selidiki lelehan pada cetakan, sesuaikan dua zona terakhir, dan baru kemudian tingkatkan kecepatan garis dalam langkah 10 m/mnt sambil memperhatikan tekanan kepala.
5. Berhenti membersihkan. Untuk perhentian singkat, pertahankan pemanas pada suhu 150 °C daripada mematikannya; untuk pemberhentian yang lama, bersihkan dan tarik kembali sekrup untuk menghindari sumbat dingin.
6. Catat setiap perubahan. Catat suhu lelehan, tekanan kepala, dan kecepatan saluran per gulungan, sehingga keluhan selanjutnya dapat ditelusuri ke proses tertentu.
Perangkat Keras yang Menjaga Jendela Tetap Stabil
Titik setel hanya berlaku jika mesin dapat mengulanginya. Tiga detail perangkat keras penting pada jalur LLDPE: sekrup PE dengan L/D yang memadai dan bagian penghalang atau pencampur, paket layar berukuran tepat yang tidak memaksakan tekanan ke atas, dan cetakan dengan panjang tanah yang cukup agar lelehan dapat mengendur. Sekrup serba guna dengan kompresi rendah dapat menjalankan LLDPE, tetapi biasanya memerlukan panas 10–15 °C lebih banyak untuk mencapai kualitas permukaan yang sama, sehingga memperpendek margin keamanan termal.
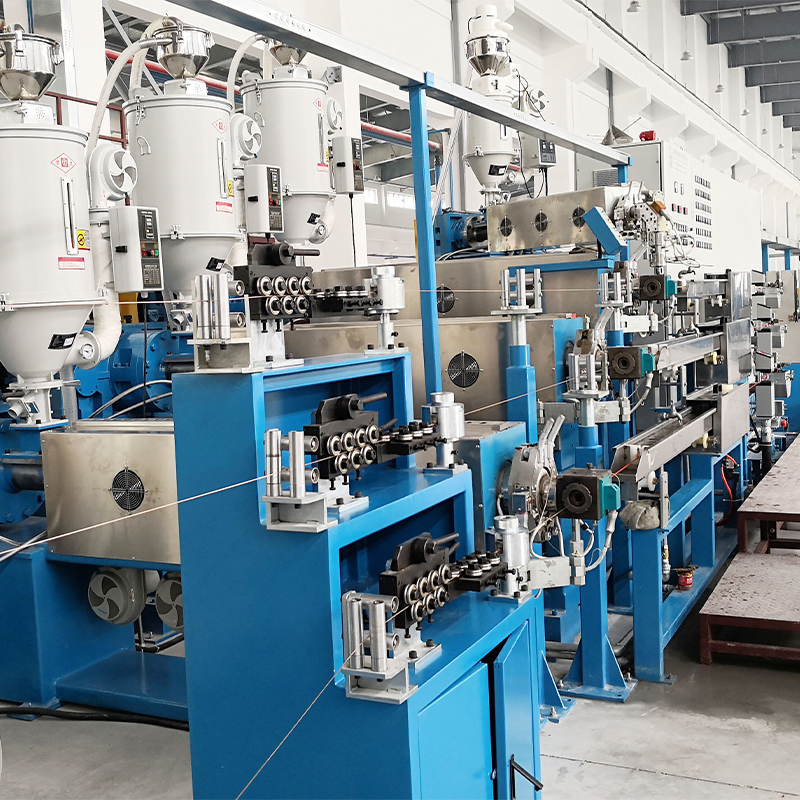
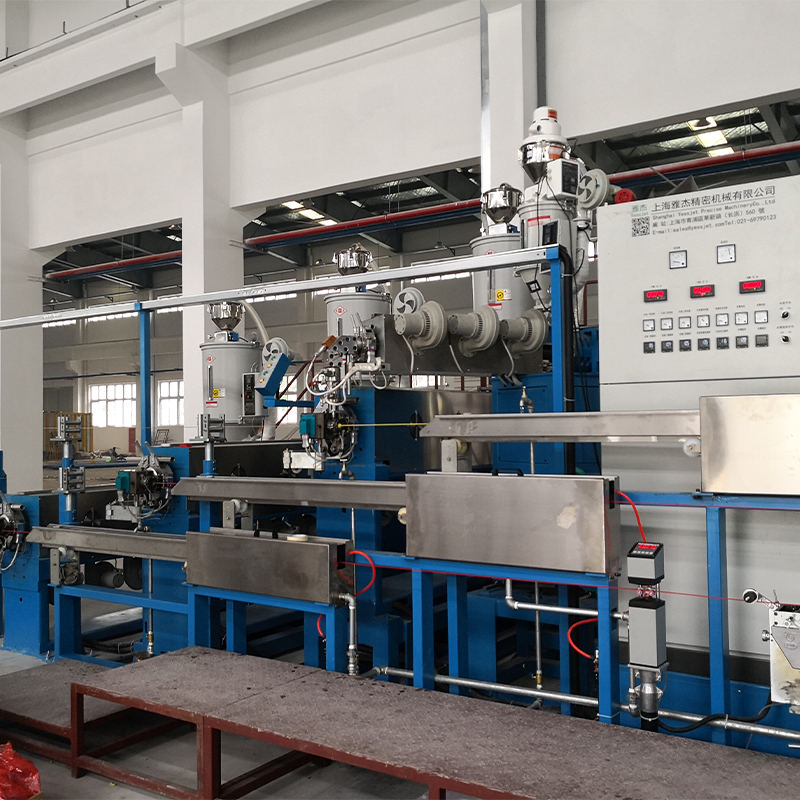 Ekstruder Kabel PP, PVC, dan PE Efisiensi Tinggi Inti ekstrusi multifungsi untuk insulasi dan jaket, kompatibel dengan PP, PVC, dan PE dan disajikan untuk produksi kabel hemat energi dan hasil tinggi. Lihat Produk →
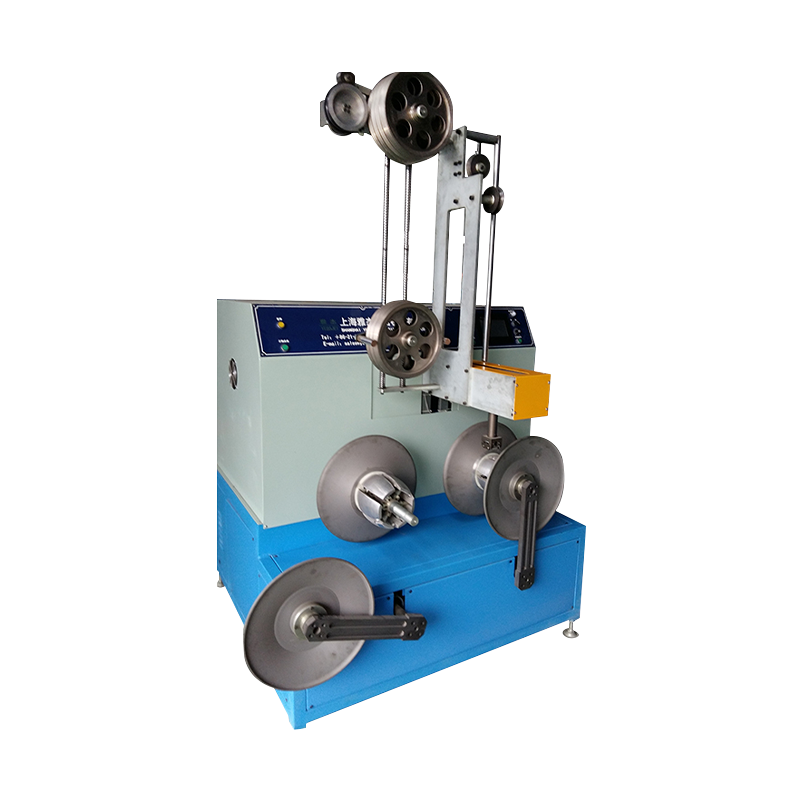
Ketika output harus tetap konstan melalui perubahan reel, stabilitas suhu dan kontinuitas saluran adalah masalah yang sama. Itu akumulator dan sistem penari untuk jalur ekstrusi berkelanjutan menjaga ekstruder tetap berjalan pada kecepatan sekrup tetap sementara sisi pengambilan mengganti gulungan, yang menghilangkan siklus pemanasan dan pendinginan berulang yang menyebabkan suhu lelehan berubah-ubah.
Pemilihan ekstruder memerlukan tinjauan tersendiri sebelum profil suhu diselesaikan. Panduan kami untuk ekstruder kabel PP, PVC dan PE efisiensi tinggi mencakup geometri sekrup, pencocokan keluaran, dan perbedaan praktis antara konfigurasi mesin tunggal dan jalur terintegrasi.
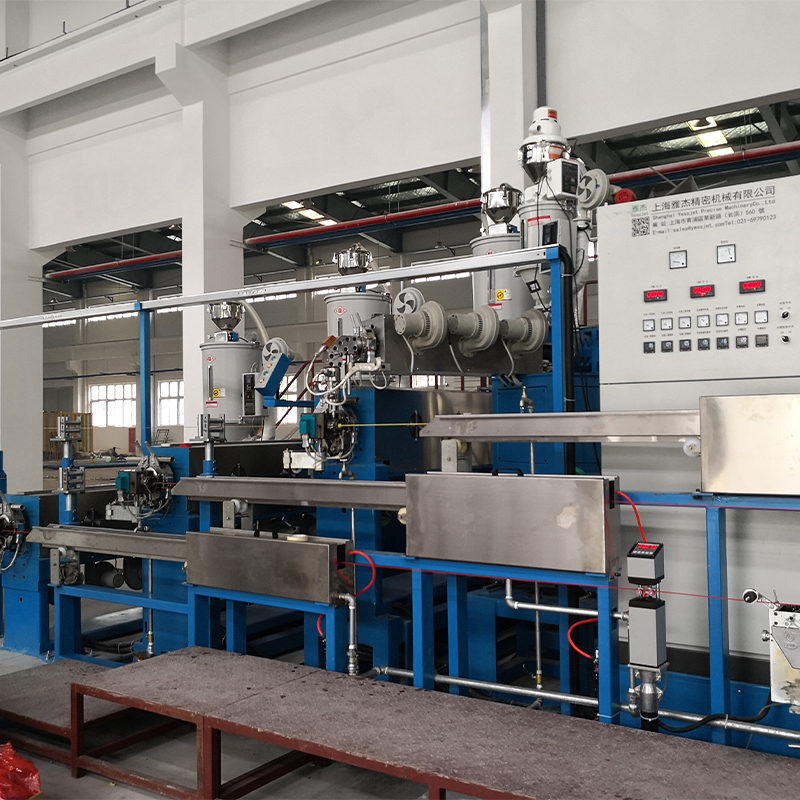
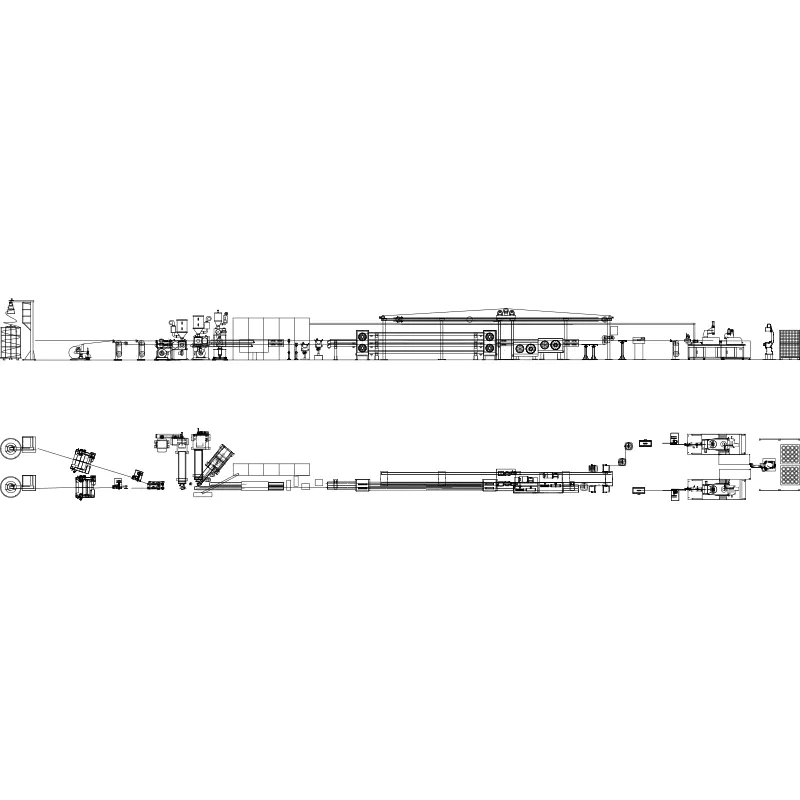 Jalur Ekstrusi Kawat dan Kabel untuk Kabel Berisolasi dan Berselubung Jalur otomatis untuk kabel dan kabel berinsulasi atau berselubung, menggabungkan ekstrusi khusus material dengan kontrol PLC dan peralatan pendinginan, pencetakan, dan pengambilan hilir. Lihat Produk →
Di sisi hilir, temperatur leleh hanya separuh dari keseluruhan proses: saluran pendingin dan tegangan pengambilan menentukan apakah insulasi dapat mempertahankan dimensi cetakan yang baru saja dihasilkan. Sistem kontrol tegangan yang mampu bertahan dalam beberapa newton mencegah ovalitas dan penyusutan yang sering kali disalahkan oleh operator pada ekstruder.
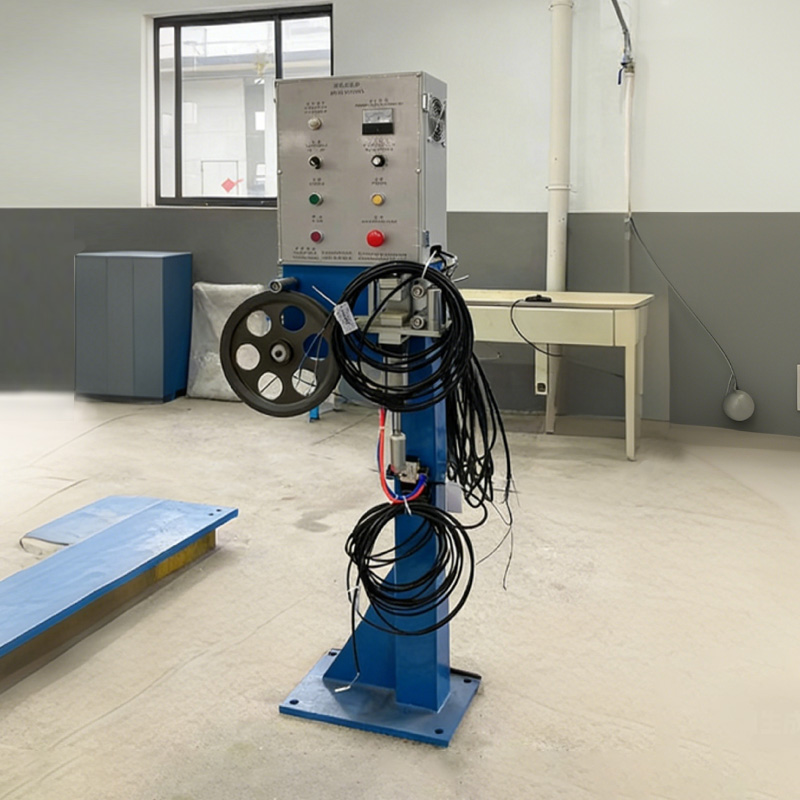 Sistem Kontrol Ketegangan Kawat dan Kabel untuk Belitan Sistem aksesori yang menyesuaikan ketegangan kabel secara real-time selama penggulungan untuk membantu mencegah peregangan, kerusakan, penggulungan longgar, dan susunan yang tidak teratur. Lihat Produk →
Pemeliharaan, Catatan dan Kepatuhan
Jendela suhu hanya dapat diandalkan jika peralatan di sekitar termokopel. Tiga rutinitas perawatan menjaganya tetap jujur:
- Kencangkan kembali pita pemanas dan periksa kontak setiap kuartal; pita longgar menciptakan titik dingin yang terbaca dengan benar di sensor dan salah di lelehan.
- Verifikasi termokopel dan pengontrol terhadap probe referensi dua kali setahun, dan selalu setelah penggantian sekrup atau laras.
- Lacak jumlah gel dan kenaikan tekanan paket layar per lot produksi; tren peningkatan tekanan pada suhu leleh yang konstan biasanya menunjukkan kontaminasi atau keausan sekrup, bukan kesalahan suhu.
Terkait kepatuhan, catatan suhu leleh merupakan bagian dari bukti proses yang diperlukan untuk kabel LV berdasarkan IEC 60502-1 dan untuk deklarasi reaksi terhadap api CPR berdasarkan EN 50575, yang mana formulasi senyawa dan riwayat termalnya memenuhi deklarasi tersebut. Jaga agar suhu leleh, nomor lot gabungan, dan ID gulungan tetap tertaut dalam satu catatan; ketika pelanggan bertanya mengapa suatu batch berperilaku berbeda, tautan tersebut menjawab pertanyaan dalam hitungan menit, bukan hari. Dokumentasi RoHS dan REACH harus disertakan bersama lot gabungan, bukan hanya dengan reel yang sudah jadi.
LLDPE tidak akan menghukum Anda karena menjalankannya sedikit lebih panas daripada LDPE — ini akan menghukum Anda karena menjalankan resep yang disalin. Perlakukan 120–130 °C sebagai titik leleh pada lembar data, 180–230 °C sebagai jendela pemrosesan pada panel, dan 205–215 °C sebagai target praktis untuk isolasi kabel. Kemudian verifikasi dengan pemeriksaan jarum pada dadu daripada mempercayai tampilan pengontrol, dan tuliskan nomor untuk setiap gulungan. Kebiasaan itu sendiri menghilangkan sebagian besar masalah permukaan, gel, dan ovalitas yang disebabkan oleh senyawa tersebut.