LANGUAGE
Sebuah pemroses kabel di Asia Tenggara baru-baru ini menukar senyawa polietilen tingkat ekstrusi dengan resin tingkat injeksi yang lebih murah untuk menghemat sekitar US$0,12 per kilogram. Jam pertama lari tampak normal. Pada jam kedua, ketebalan dinding telah melampaui toleransi, permukaan bergelombang muncul, dan hampir 12 persen dari keluaran shift tersebut harus dikupas dan diproses ulang. Resinnya lumayan; itu hanya nilai yang salah untuk sebuah ekstruder.
Pengalaman tersebut menunjukkan kesimpulan bahwa artikel ini dibuat: polimer tingkat ekstrusi bukanlah label pemasaran. Mereka adalah formulasi polimer dengan berat molekul lebih tinggi, distribusi berat molekul yang sengaja diseimbangkan, dan indeks aliran leleh yang lebih rendah, semuanya dirancang untuk mempertahankan bentuk dan dimensinya ketika didorong melalui cetakan dengan kecepatan tinggi. Memilih berdasarkan harga saja hampir selalu memerlukan lebih banyak biaya untuk potongan, waktu henti, dan kabel yang ditolak dibandingkan dengan premi kecil yang dihematnya.
Kesimpulan inti
Kekuatan leleh, stabilitas aliran, dan ketahanan termal menentukan apakah suatu material berjalan dengan bersih di jalur ekstrusi. Resin tingkat injeksi tidak memiliki kekuatan leleh untuk mempertahankan toleransi dimensi dalam cetakan, itulah sebabnya tingkat ekstrusi ditentukan untuk insulasi dan selubung kabel.
Apa yang Mendefinisikan Polimer Kelas Ekstrusi
Tiga sifat terukur memisahkan polimer tingkat ekstrusi dari polimer tingkat injeksi. Setelah hal ini jelas, pemilihan material lainnya menjadi lebih dapat diprediksi.
- Berat molekul dan distribusi: Nilai ekstrusi berada pada kelompok resin dengan berat molekul lebih tinggi. Rantai polimer yang lebih panjang memberikan kekuatan pada lelehan untuk ditarik dari cetakan dan diukur menjadi lapisan atau selubung insulasi yang konsisten, bukannya robek atau kendur.
- Indeks aliran leleh (MFI atau MFR): Kebanyakan resin PE dan hal tingkat ekstrusi berada pada kisaran 0,3 hingga 5 g/10 menit, sedangkan tingkat injeksi sering kali berkisar antara 8 dan 60 g/10 menit. MFI yang lebih rendah berarti lelehannya tahan terhadap kendur dan mempertahankan penampang melintangnya saat mendingin.
- Kekuatan mati membengkak dan meleleh: Kekuatan lelehan adalah ketahanan terhadap regangan, dan pembengkakan cetakan adalah pemuaian alami lelehan saat keluar dari cetakan. Nilai ekstrusi membuat gelombang besar dapat diprediksi, sehingga panjang lahan, jarak penarikan, dan profil pendinginan dapat dirancang dengan percaya diri.
- Stabilisasi termal: Senyawa ekstrusi membawa stabilisator yang disesuaikan dengan waktu tinggal yang lebih lama di dalam laras dan paparan suhu yang lebih tinggi pada cetakan. Hal ini paling penting untuk PVC dan XLPE, karena degradasi yang tidak terkendali akan menimbulkan bintik hitam dan cacat permukaan.
Kelompok kelas ekstrusi umum untuk produksi kabel
LDPE/LLDPE
LKM 0,5–2. Fleksibel dan tahan retak stres. Digunakan untuk insulasi dan jaket ringan pada kabel telekomunikasi dan bangunan.
HDPE
LKM 0,3–1,5. Kaku dengan kekuatan tarik tinggi. Digunakan untuk saluran, saluran, dan jaket luar tugas berat.
PVC
Nilai K 65–75 untuk formulasi fleksibel. Secara inheren tahan api dan mudah diplastiskan. Default untuk selubung tegangan rendah dan menengah.
PP
LKM 0,5–3. Kepadatan rendah, ketahanan kimia yang baik. Umum pada isolasi kabel otomotif dan pita pengisi.
XLPE
Senyawa PE yang dapat dihubungkan silang dengan MFI sekitar 1 sebelum proses curing. Kekuatan dielektrik tinggi dan peringkat kontinu 90°C. Standar untuk isolasi tegangan menengah dan tinggi.
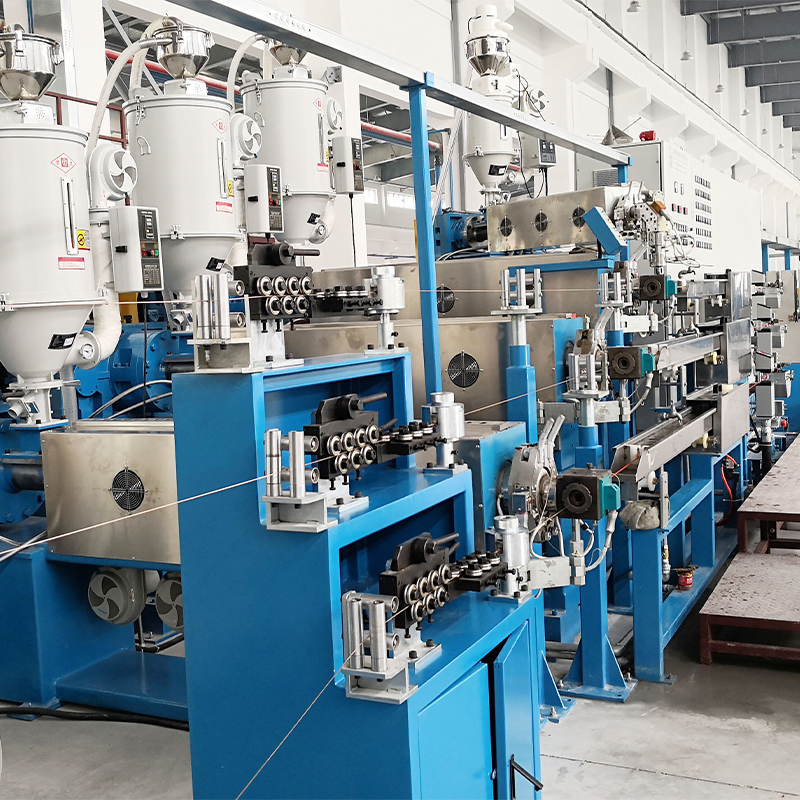
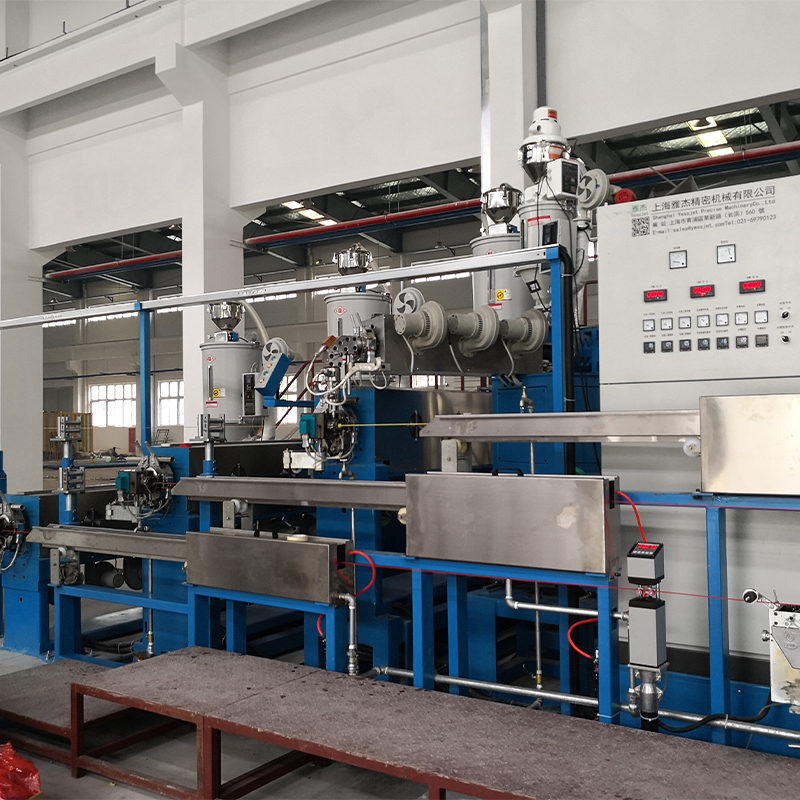
Karena PE dan PVC menyumbang sebagian besar volume ekstrusi kabel berdasarkan tonase, konfigurasi ekstruder sama pentingnya dengan senyawa kimianya. Mesin yang menangani PE dan PVC tanpa perkakas ulang memungkinkan pabrik mempersingkat waktu pergantian dan menghindari kontaminasi lintas material. Salah satu contohnya adalah ekstruder kabel PE/PVC performa tinggi otomatis penuh, yang menggabungkan sekrup serbaguna, kontrol suhu presisi, dan fitur pelepas barel cepat untuk peralihan gabungan.
 Ekstruder Kabel PE/PVC Berkinerja Tinggi Otomatis Penuh dengan Sekrup Fungsi Ganda Ekstruder ini mendukung peralihan cepat antara PE dan PVC tanpa perkakas ulang, menggabungkan sekrup serbaguna dan kontrol suhu yang presisi. Cocok untuk pabrik yang bertujuan mengurangi waktu pergantian dan risiko kontaminasi. Lihat Produk →
Tingkat Ekstrusi vs Tingkat Injeksi: Perbandingan Langsung
Perbandingan di bawah ini menunjukkan perbedaan praktis yang mempengaruhi jalur produksi kabel. Angka-angka tersebut mengasumsikan keluarga resin PE atau PP; PVC biasanya dinilai berdasarkan nilai K, bukan MFI.
Properti
Kelas Ekstrusi
Kelas Injeksi
Pengaruh terhadap Produksi
LKM (g/10 mnt)
0,3–5
8–60
Kontrol dimensi setelah dadu
Kekuatan leleh
Tinggi
Rendah hingga sedang
Mencegah kendur dan leher ke dalam
Perilaku mati membengkak
Dapat diprediksi
Sangat bervariasi
Keseragaman ketebalan dinding
Distribusi berat molekul
Disesuaikan, seringkali bimodal
Lebih sempit
Keseimbangan output dan stabilitas
Pemuatan penstabil termal
Diperpanjang
Standar
Menolak degradasi selama tinggal
Harga premium
Dasar 5% hingga 15%
Dasar
Tingkat scrap yang lebih rendah mengimbangi premi
Nilai adalah rentang referensi umum untuk senyawa ekstrusi kabel. Selalu verifikasi terhadap lembar data teknis pemasok.
Dalam praktiknya, harga premium untuk kualitas ekstrusi diperoleh kembali jika jumlah potongan yang dihasilkan berkurang satu atau dua persen. Peristiwa sisa sebesar 12 persen, seperti pada contoh pembukaan, memerlukan biaya yang jauh lebih besar dibandingkan penghematan material apa pun.
Metrik Tersembunyi: Membaca MFI dengan Benar untuk Ekstrusi Kabel
Nomor MFI pada lembar spesifikasi menjelaskan bagaimana polimer mengalir dalam cetakan standar pada beban tetap, bukan bagaimana perilakunya dalam kombinasi sekrup dan cetakan Anda. Bagan di bawah ini menunjukkan nilai MFI tingkat ekstrusi untuk polimer yang mendominasi insulasi dan selubung kabel. PVC dihilangkan karena dinilai berdasarkan nilai K.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1.5
XLPE 1.0
Indeks aliran lelehan tipikal dalam g/10 mnt untuk polimer kabel tingkat ekstrusi. PVC dinilai berdasarkan nilai K dan tidak ditampilkan.
Metrik tersembunyi di balik MFI adalah stabilitas suhu leleh. Jika ekstruder tidak dapat menahan suhu leleh dalam ±3°C pada cetakan, bahkan tingkat yang ditentukan dengan benar akan menunjukkan variasi diameter. Geometri sekrup, pendinginan barel, dan kontrol tegangan hulu semuanya dimasukkan ke dalam stabilitas tersebut. Untuk garis yang harus berjalan terus menerus melalui pergantian gulungan, akumulator dan sistem penari untuk jalur ekstrusi berkelanjutan menjaga tegangan dan kecepatan tetap stabil sehingga ekstruder melihat beban konstan.
Distribusi Polimer Kelas Ekstrusi pada Kawat dan Kabel
Pembuat kabel jarang menggunakan semua keluarga polimer secara setara. Distribusi di bawah ini mencerminkan konsumsi umum di sektor kawat dan kabel.
PVC – 34%
XLPE – 26%
LDPE/LLDPE – 18%
HDPE – 8%
PP – 10%
Lainnya – 4%
PVC memimpin karena murah, tahan api, dan mudah diproses pada suhu sedang, sehingga menjadikannya dominan dalam pembuatan kawat dan kabel tegangan rendah. XLPE mengikuti hal ini karena kekuatan dielektriknya dan tingkat termal yang lebih tinggi, sekitar 90°C terus-menerus di sebagian besar standar, menjadikannya standar untuk kabel listrik tegangan menengah dan tinggi. Nilai PE adalah andalan isolasi kabel komunikasi, dan PP telah berkembang dalam kabel otomotif karena ketahanan terhadap bahan kimia dan kepadatan rendah.
Pemrosesan XLPE memerlukan profil suhu yang terkontrol dan bak air setelah cetakan untuk menurunkan suhu lelehan dengan cepat. Itulah sebabnya jalur XLPE biasanya menggunakan konfigurasi ekstruder tangki air.
 Ekstruder Kabel XLPE/PE dengan Tangki Air Pendingin untuk Pemrosesan Terkendali Dirancang untuk insulasi XLPE dan PE, ekstruder ini dilengkapi tangki air multi-bagian untuk pendinginan cepat dan ketebalan yang merata. Ini mengatasi isolasi yang tidak merata dan pendinginan yang lambat, mendukung kinerja listrik yang stabil pada kabel daya dan komunikasi. Lihat Produk →
Proses Seleksi Lima Langkah yang Praktis
Alur kerja ini membawa rekayasa pengadaan dan proses dari halaman kosong ke nilai yang memenuhi syarat tanpa perlu menebak-nebak.
Langkah 1 – Tentukan spesifikasinya
Catat kelas tegangan, ukuran konduktor, peringkat termal kontinu, kebutuhan nyala api, dan target fleksibilitas. Ini segera mempersempit bidang polimer.
Langkah 2 – Pilih keluarga resin
PVC untuk selubung umum, XLPE untuk kabel listrik, PE untuk insulasi komunikasi, dan PP untuk ketahanan atau berat terhadap bahan kimia.
Langkah 3 – Cocokkan MFI dengan sekrup dan mati
Nilai MFI rendah memerlukan lebih banyak torsi motor dan sekrup yang dirancang untuk geser lebih tinggi; nilai MFI tinggi memerlukan kontrol suhu cetakan yang lebih ketat. Periksa rasio L/D dan rasio kompresi.
Langkah 4 – Jalankan uji coba terkontrol
Beroperasi pada kecepatan produksi dan suhu lelehan log, tekanan head, dan variasi diameter setidaknya selama satu jam. Pita diameter ±1 persen yang konsisten merupakan target praktis.
Langkah 5 – Kunci jendela dan audit persediaan
Perbaiki suhu barel, kecepatan sekrup, dan rasio penarikan dalam prosedur yang terdokumentasi. Validasi terhadap IEC 60502, UL 1581, atau standar kabel yang relevan.
Peralatan adalah separuh persamaan lainnya. Jika Anda merencanakan pabrik baru atau pembangunan kembali besar-besaran, jalur ekstrusi kawat dan kabel lengkap dengan sekrup, cetakan, bak pendingin, dan pengambilan yang sesuai akan menghindari masalah kompatibilitas yang muncul saat mesin dari pemasok berbeda dirakit di lokasi. Garis ekstrusi mengintegrasikan tahapan tersebut sebagai satu sistem.
 Jalur Ekstrusi Kawat dan Kabel Terintegrasi dengan Komponen yang Sesuai Lini lengkap ini mengintegrasikan pembayaran, pelurusan, ekstrusi, pendinginan, pencetakan, dan pengambilan sebagai satu sistem. Memilihnya menghindari masalah kompatibilitas dari pencampuran pemasok, memastikan operasi yang andal untuk pabrik baru atau pembangunan kembali secara besar-besaran. Lihat Produk →
Praktik Pemeliharaan dan Kepatuhan yang Melindungi Nilai
Setelah suatu nilai memenuhi syarat, risiko terbesar beralih dari seleksi ke penanganan dan disiplin proses.
Penanganan dan penyimpanan material
- Kontrol kelembaban: Bahkan polimer dengan penyerapan air yang rendah akan menyebabkan permukaan melebar jika disimpan dalam kondisi lembab. Simpan senyawa dalam kemasan asli yang tersegel dan gunakan pengering hopper untuk masterbatch higroskopis dan senyawa khusus.
- Membersihkan antar kelas: Beralih dari PVC ke PE atau XLPE dapat meninggalkan residu karbonisasi yang muncul sebagai bintik hitam beberapa jam kemudian. Gunakan urutan pembersihan yang terdokumentasi dengan senyawa pembersih yang kompatibel.
- Batas penyimpanan: Tumpuk tas di lantai, jaga suhu gudang di bawah 30°C, dan gunakan rotasi inventaris masuk pertama, keluar pertama untuk mencegah denda dan penggumpalan.
Kepatuhan dan ketertelusuran
- Zat terlarang: RoHS dan REACH memerlukan pernyataan zat yang terdokumentasi dari pemasok senyawa, dengan pengujian ulang secara berkala ketika formulasi berubah.
- Standar api dan keamanan: UL 1581, IEC 60332, dan IEC 60754 menentukan persyaratan perambatan api dan kandungan halogen yang harus dipenuhi oleh tingkat ekstrusi yang dipilih untuk kabel bangunan dan industri.
- Ketertelusuran batch: Catat nomor lot polimer, lot masterbatch, dan parameter ekstrusi untuk setiap proses produksi sehingga insiden kualitas dapat ditelusuri ke material, mesin, dan operator.
Material tingkat ekstrusi masih dapat rusak setelah cetakan karena penanganan yang buruk. Ketegangan gulungan yang tidak konsisten akan merusak permukaan, dan pembuatan palet yang kasar dapat menghancurkan atau merusak gulungan yang sudah jadi. Sistem pembuatan palet robotik untuk penanganan gulungan kabel kurangi risiko tersebut dengan mengotomatiskan pengangkatan dan penumpukan dengan gerakan yang terkontrol dan berulang. Memasangkan polimer yang tepat dengan penanganan yang disiplin akan mengubah keputusan material menjadi hasil produksi yang andal.