LANGUAGE
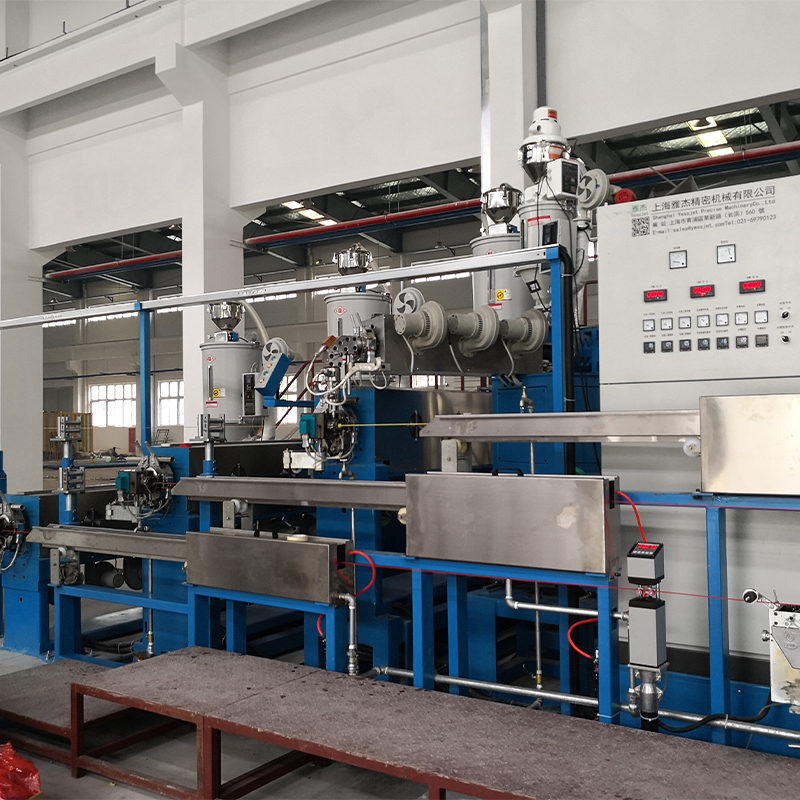
Garis isolasi PVC 70 mm yang berjalan pada kecepatan 300 m/menit menghasilkan sekitar 36 km inti terisolasi dalam jangka waktu dua jam. Jika diameter akhir menyimpang 0,05 mm di luar toleransi pelanggan selama sepuluh menit dari jendela tersebut, beberapa kilometer inti menjadi skrap, spul pengambil harus dikerjakan ulang, dan penyimpangan biasanya ditemukan pada inspeksi masuk pelanggan, bukan pada lantai Anda sendiri.
Kontrol proses ekstrusi adalah serangkaian putaran umpan balik yang mencegah hasil ini. Ini menyimpan suhu leleh, tekanan leleh, kecepatan sekrup, kecepatan saluran, diameter dan ketegangan di dalam jendela yang ditentukan, menit demi menit, dan mencatat apa yang bergerak ketika terjadi kesalahan.
Jawaban singkatnya: stabilkan lelehannya terlebih dahulu, lalu dimensinya, lalu tegangannya. Stabilitas suhu dan tekanan menentukan apakah ketebalan dinding dapat dipertahankan; umpan balik diameter dan kapasitansi menentukan apakah toleransi berlaku; ketegangan dan akumulasi menentukan apakah saluran dapat bertahan dalam pergantian tanpa henti. Sesuaikan mereka dalam urutan itu, karena setiap loop mengganggu loop di bawahnya.
Garis yang mencatat tekanan leleh, diameter panas, ketebalan dinding, dan tegangan pengambilan pada interval satu detik biasanya akan menunjukkan letak kerugian dalam waktu seminggu setelah pengoperasian, jauh sebelum peningkatan perangkat keras apa pun dapat dibenarkan.
Lima Putaran Kontrol yang Menentukan Apakah Tembok Dapat Bertahan
Kontrol proses pada jalur ekstrusi bukanlah satu pengontrol. Ada lima putaran yang berinteraksi, dan interaksi inilah yang membuat pekerjaan menjadi sulit.
Profil termal
Lima hingga tujuh zona barel berada dalam suhu 3 derajat C, zona mati dalam suhu 2 derajat C.
Tekanan leleh
Transduser lebih unggul dari paket layar, stabilitas dalam 1 persen dari tekanan yang dikehendaki.
Kecepatan sekrup dan garis
Rpm sekrup dipetakan ke kecepatan garis, dengan draw-down 1,4 hingga 1,6 untuk insulasi PVC.
Umpan balik dimensi
Pengukur laser 6 hingga 8 m dari cetakan, pengukur kapasitansi untuk ketebalan dinding dan eksentrisitas.
Ketegangan dan akumulasi
Posisi penari, tegangan pengambilan dalam newton, dan durasi tersimpan 30 hingga 90 detik.
Suhu leleh adalah putaran paling lambat dan paling sering ditentukan oleh perasaan. Pada jalur insulasi tipikal, penyimpangan 5 derajat C di zona pengukuran mengubah viskositas cukup untuk menggeser diameter akhir sebesar 0,02 mm menjadi 0,04 mm pada kecepatan sekrup konstan. Termokopel harus diperiksa berdasarkan referensi setiap triwulan, karena pembacaan sensor pada suhu rendah 4 derajat C biasanya dikompensasi oleh operator yang menaikkan tekanan yang dikehendaki dan tidak pernah mengembalikannya.
 Ekstruder Kabel Kinerja Tinggi PE PVC Otomatis Penuh Extruder Kabel Berperf Tinggi PE PVC Otomatis Penuh adalah sistem produksi terintegrasi yang dirancang untuk mendukung produsen kabel dalam produksi yang efisien dan presisi tinggi. Itu sp... Lihat Produk →
Geometri sekrup menentukan seberapa besar kerja yang harus dilakukan loop suhu. Rasio kompresi yang disesuaikan dengan senyawa menghasilkan profil tekanan yang datar; ketidakcocokan muncul sebagai lonjakan tekanan kepala yang tidak dapat dihilangkan oleh penyetelan PID sebanyak apa pun. Kondisi paket layar termasuk dalam rencana pengendalian karena alasan yang sama: paket yang diblokir sebagian meningkatkan tekanan head dan mengubah output sebesar 2 hingga 5 persen. Hubungan antara desain sekrup, output dan stabilitas kontrol tercakup dalam hal ini panduan ekstruder efisiensi tinggi .
Diameter dan ketebalan dinding adalah tempat kendali terlihat oleh pelanggan. Pengukur laser yang dipasang 6 hingga 8 m dari cetakan membaca diameter panas, yang berukuran 8 hingga 12 persen lebih besar dari diameter dingin pada jalur insulasi PE, sehingga pengontrol harus bekerja menuju target dingin sementara pengukur melihat panas. Ketegangan menutup rantai: tegangan pengambilan yang dipertahankan dalam beberapa persen menjaga inti tetap bulat dan menghentikan lapisan atas agar tidak menggigit isolasi pada kumparan.
Dibandingkan dengan petunjuk, PLC Dasar, dan Kontrol Loop Tertutup
Tiga arsitektur kontrol muncul di lantai pabrik yang sama, dan perbedaannya terlihat pada jumlah, bukan pada brosur.
Pendekatan kontrol
Apa yang diatur
Penyimpangan diameter
Memo permulaan per perubahan
Waktu pergantian
Manual
Kecepatan sekrup dan pengambilan diatur oleh mata dan suara
/- 0,08 mm
120 hingga 200 m
25 hingga 40 menit
PLC Dasar, loop terbuka
Setpoint ditahan, hanya alarm, tidak ada masukan produk
/- 0,04mm
60 hingga 100 m
15 hingga 25 menit
Loop tertutup dengan umpan balik pengukur dan tegangan
Diameter, ketebalan dinding, tekanan leleh dan tegangan diatur secara terus menerus
/- 0,015mm
20 hingga 40 m
8 hingga 12 menit
Tabel: pita kinerja indikatif untuk jalur insulasi PVC 70 mm; angka sebenarnya bergantung pada kompon, desain sekrup, dan konfigurasi pengambilan.
Kolom keempat adalah kolom yang membayar. Memotong potongan start-up dari 150 m menjadi 30 m per peralihan, pada jalur yang mengganti produk delapan kali seminggu, menghemat sekitar 960 m inti jadi setiap minggu sebelum peningkatan hasil kondisi tunak dihitung.
Metrik Tersembunyi: Dimana Sebenarnya Kerugiannya
Grafik diameter sering kali terlihat bagus jauh sebelum garis benar-benar terkendali. Mencatat serangkaian variabel yang lebih luas dalam jangka waktu 24 jam biasanya akan mendistribusikan ulang gambaran kerugian.
Penyimpangan diameter
34%
34%
Ketegangan melonjak
26%
26%
Suhu leleh
18%
18%
Keausan sekrup
12%
12%
kelembaban
10%
10%
Setiap penyebab memiliki perbaikan yang berbeda, dan hanya penyebab pertama yang dapat diselesaikan dengan membeli alat pengukur yang lebih baik.
- Ketegangan melonjak saat pergantian: penari mencapai batas perjalanannya dan akumulator mengosongkan sebelum sambungan selesai. Penyimpanan kecepatan saluran 30 hingga 90 detik merupakan keputusan desain, bukan penguatan pengontrol.
- Perburuan suhu leleh: biasanya kipas pendingin berputar terlalu keras atau pita pemanas dengan kontak yang buruk, terlihat sebagai osilasi tekanan kepala selama 30 hingga 60 detik.
- Keausan sekrup dan laras: peningkatan jarak bebas sebesar 0,1 mm pada bagian pengukuran dapat mengurangi output sebesar 3 hingga 6 persen dan mendorong operator untuk menaikkan kecepatan sekrup, sehingga meningkatkan suhu leleh.
- Kelembapan bahan: kelembapan beberapa ratus ppm dalam senyawa PVC menciptakan rongga yang dengan mudah dibaca oleh pengukur diameter sebagai produk bagus.
Ketegangan adalah loop yang paling sering dibiarkan terbuka pada jalur yang menjalankan kontrol modern, dan ini adalah tempat pertama yang harus dilihat ketika skrap naik tanpa alarm diameter apa pun.
 Sistem Kontrol Ketegangan Kabel Kawat Dirancang untuk pengaturan tegangan kabel yang tepat, Sistem Kontrol Ketegangan Kabel Kawat adalah peralatan penting untuk proses penggulungan kabel. Fungsi intinya terletak pada ... Lihat Produk →
Dimana Upaya Pengendalian Memberikan Hasil Terbanyak, Berdasarkan Jenis Kabel
Kontrol hasil investasi sangat berbeda menurut kelompok produk, karena biaya bahan, toleransi, dan kecepatan jalur berbeda.
Kabel Listrik, XLPE MV dan LV - 38%
LAN dan komunikasi data - 26%
Kawat bangunan, PVC dan UPVC - 16%
Kabel otomotif dan elektronik - 12%
Khusus dan lainnya - 8%
Kabel listrik XLPE mendominasi keuntungan karena toleransi dinding yang ketat, biaya komponnya mahal dan biaya satu kilometer limbah beberapa kali lipat dari biaya satu kilometer kawat bangunan PVC. Kabel LAN berada di urutan kedua karena batas kapasitansi dan eksentrisitas tidak dapat dipenuhi hanya dengan keterampilan operator; plafon eksentrisitas 5 persen memerlukan pengukuran dan koreksi terus menerus. Kawat bangunan lebih memaafkan eksentrisitas tetapi berjalan pada kecepatan 600 hingga 1200 m/menit, di mana pengaturan kecepatan dan tegangan tarik menentukan apakah spool dapat dijual. Kontrol imbalan kawat otomotif dan elektronik terutama melalui pengulangan dalam banyak jangka pendek.
Urutan Komisioning: Enam Langkah yang Mengunci Pengaturan
Jalur baru atau yang dibangun kembali mencapai kontrol stabil lebih cepat bila urutan di bawah ini diikuti, daripada menyetel semuanya sekaligus.
Langkah 1: Dasar sebelum mengubah apa pun
Tekanan lelehan log, diameter panas dan dingin, ketebalan dinding, dan tegangan pengambilan pada interval satu detik untuk perpindahan penuh. Catatan ini adalah satu-satunya bukti yang dapat diandalkan bahwa perubahan di kemudian hari dapat membantu.
Langkah 2: Pasang sensor untuk proses tersebut, bukan kabinet
Tempatkan pengukur laser 6 hingga 8 m dari cetakan sehingga lelehannya mengendap, letakkan transduser tekanan di depan paket layar, dan pasang sel beban di tempat yang tidak dapat dibiaskan oleh gesekan badan.
Langkah 3: Sesuaikan loop secara berurutan
Suhu terlebih dahulu, lalu tekanan leleh, lalu dimensi, lalu tegangan. Menyetel tegangan sebelum suhu stabil hanya dengan menggerakkan osilasi di sekitar garis.
Langkah 4: Buat tabel rasio kecepatan
Catat rpm sekrup terhadap kecepatan saluran untuk setiap ukuran dan kompon. Operator yang memulai dari rasio yang diketahui mencapai produk yang dapat dijual dalam sepertiga waktu.
Langkah 5: Tulis rutinitas pergantian
Isi akumulator, parkirkan penari di tengah perjalanan, sambungkan, lalu lepaskan penyimpanan secara bertahap. Rutinitas inilah yang membuat ekstruder tetap berputar saat pengambilan dilakukan swap.
 Accumulator Dancer(rak penyimpanan kabel) Accumulator Dancer (Rak Penyimpanan Kabel) adalah perangkat manajemen kabel profesional yang dirancang untuk mengoptimalkan alur kerja pemrosesan kabel. Tersedia dalam vertikal dan horizontal... Lihat Produk →
Langkah 6: Menyerahkan dengan batasan secara tertulis
Batas kendali, ambang batas alarm, dan tindakan yang diperlukan setiap alarm harus ada dalam satu lembar di lini, bukan dalam file komisioning.
Pemeliharaan, Kalibrasi dan Kepatuhan
Kualitas kontrol menurun secara perlahan. Rencana kalibrasi dan inspeksi menjaga loop tetap dapat dipercaya di antara overhaul.
- Memverifikasi termokopel setiap tiga bulan terhadap referensi, dengan toleransi 5 derajat C.
- Menekankan transduser tekanan leleh setiap bulan dan mengkalibrasi ulang setiap 12 bulan.
- Memeriksa pengukur diameter laser terhadap master yang dapat dilacak setiap 6 bulan.
- Mengkalibrasi posisi penari dan sel beban tegangan setiap tahun.
- Mengukur jarak bebas sekrup dan laras setiap 4.000 hingga 6.000 jam kerja.
- Menyimpan catatan parameter kontrol per lot produksi, sesuai permintaan pelanggan dan persyaratan standar.
Kepatuhan sebagian besar merupakan latihan dokumentasi setelah perangkat kerasnya tepat. Standar kabel seperti IEC 60227, IEC 60502, UL 44, UL 83 dan GB/T 5023 menentukan dimensi yang harus dipenuhi; sistem kendali proses menghasilkan bukti bahwa persyaratan tersebut terpenuhi pada setiap meter. Menyimpan log diameter dan ketebalan dinding per lot mengubah audit menjadi pengambilan file, bukan pengujian ulang.
Keamanan termasuk dalam rencana yang sama. Penjagaan pada peralatan pengambil yang berputar, pemberhentian darurat yang saling bertautan, dan akses terkontrol ke kepala cetakan selama pembersihan bukanlah tambahan opsional pada saluran yang beroperasi tanpa pengawasan sepanjang malam. Batas alarm juga harus ditetapkan sehingga operator bereaksi sebelum scrap muncul, bukan setelah spool selesai dibuat.
Pengendalian proses ekstrusi paling baik dinilai pada akhir lini. Alat ekstruder yang menyerahkan inti variabel ke koil dengan mudah memindahkan masalahnya ke hilir, sehingga menjadi gangguan tegangan, kumparan oval, atau palet yang ditolak. Oleh karena itu pengukuran harus mengikuti perkalian: diameter dan tebal dinding pada die, tegangan dan panjang pada coiler, serta identitas reel pada titik dimana sistem paletisasi robot untuk penanganan gulungan kabel mengambil alih.
Jiangsu Yessjet Precise Machinery membangun peralatan ekstrusi, penggulungan, pengemasan, dan pembuatan palet sebagai satu jalur yang terhubung, yang penting dalam konteks ini. Loop yang menahan diameter pada cetakan dan loop yang menahan tegangan pada coiler harus dirancang dengan mempertimbangkan satu sama lain, dan pabrikan yang memasok kedua ujung rantai tersebut dapat menyelaraskan keduanya daripada menyalahkan satu sama lain.