LANGUAGE
Sebuah pabrik kabel yang mengganti sekrup pada saluran insulasi PVC kaku pernah memesan rasio kompresi 4,0, dengan logika yang masuk akal bahwa semakin banyak kompresi berarti semakin baik lelehnya. Dalam tiga shift, alat ekstruder melonjak, suhu lelehan naik sekitar 18 °C, dan bintik-bintik hangus mencapai cetakan. Tidak ada yang rusak. Sekrup tersebut menekan senyawa yang telah mencapai kepadatan lelehan kembali ke zona umpan, dan kerja ekstra keluar sebagai panas.
Jawaban singkat: rasio kompresi (CR) adalah volume penerbangan umpan pertama dibagi dengan volume penerbangan pengukuran terakhir, yang pada sekrup pitch konstan hampir sama dengan kedalaman saluran umpan dibagi dengan kedalaman saluran pengukuran. Sekrup serba guna beroperasi antara 2.0 dan 4.0. PVC kaku biasanya berada pada 2,0-2,5, PVC plastis dan HDPE pada 2,5-3,5, PP pada 3,0-3,5, dan senyawa bebas halogen yang terisi penuh biasanya lebih baik disajikan melalui bagian pencampuran daripada dengan jumlah yang lebih tinggi.
Bagian di bawah ini menunjukkan bagaimana angka tersebut dibuat, apa yang dikontrolnya secara diam-diam pada saluran kabel, dan cara menentukannya tanpa perlu memasang sekrup kedua.
Apa yang Sebenarnya Diukur Rasio Kompresi
Sekrup penerbangan penuh berfungsi di tiga zona. Zona umpan mempunyai saluran yang dalam dan konstan sehingga pelet yang lepas dapat masuk dan dibawa ke depan. Zona kompresi, atau transisi, mengecil yang menyalurkan dan menekan lapisan padat saat meleleh. Zona pengukuran kembali ke kedalaman yang dangkal dan konstan sehingga lelehan mencapai cetakan pada tekanan stabil dan laju yang dapat diprediksi.
Rasio kompresi membandingkan volume pertama dan terakhir. Karena pitch dan lebar penerbangan tetap konstan pada sekrup penerbangan penuh standar, rasio volume dipecah menjadi rasio kedalaman: CR = H1 / H2, di mana H1 adalah kedalaman saluran umpan dan H2 adalah kedalaman saluran pengukuran.
Pekerjaan fisik di balik bilangan tersebut adalah kepadatan. Pelet senyawa kabel memiliki kepadatan massal sekitar 0,5 hingga 0,7 g/cm3, sedangkan polimer yang sama dengan lelehan berada di dekat 0,9 hingga 1,3 g/cm3. Oleh karena itu, material itu sendiri hanya memerlukan pengurangan volume sekitar 1,6 hingga 2,2 untuk menjadi lelehan bebas rongga. Kompresi di atas angka tersebut mengkompensasi kebocoran aliran di atas landasan terbang, tekanan yang dibutuhkan cetakan, dan variasi batch-to-batch dalam perilaku umpan.
Dimana nomor papan nama bisa menyesatkan
Rasio kedalaman hanya berlaku untuk nada konstan dan lebar terbang konstan. Setelah nada berubah, atau penghalang penerbangan atau mixer gaya Maddock ditambahkan, rasio sebenarnya harus berasal dari volume saluran sebenarnya. Pada sekrup pitch variabel, rasio kedalaman yang cepat dapat melebih-lebihkan CR efektif sebesar 10 hingga 15 persen, yang cukup untuk mendorong sekrup PVC keluar dari jendela amannya. Oleh karena itu, ekstruder kabel ditentukan per senyawa, bukan per ukuran barel, dan gambar sekrup harus menyatakan metode perhitungan mana yang digunakan.
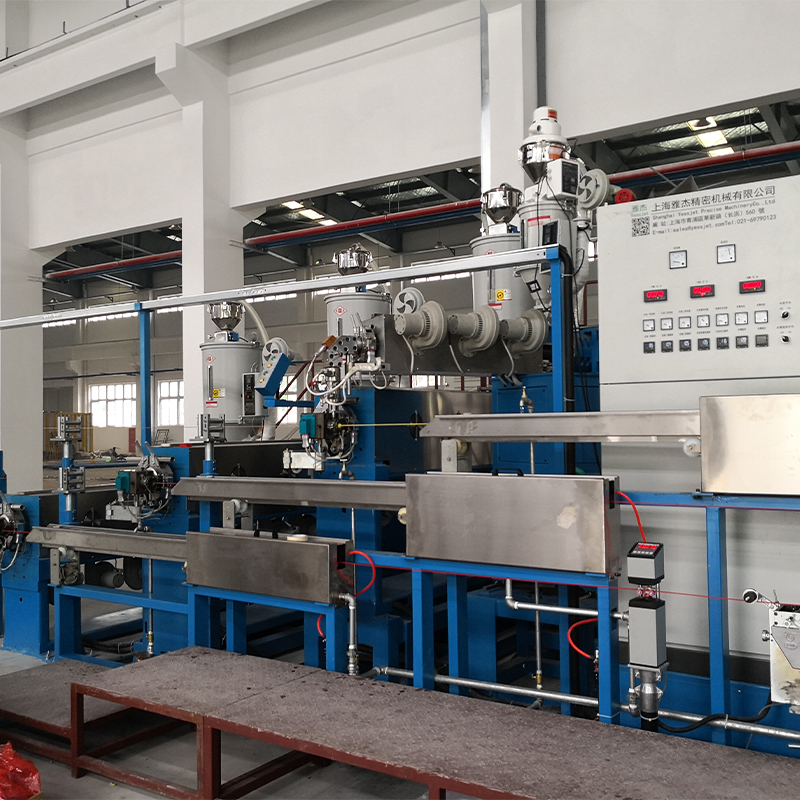
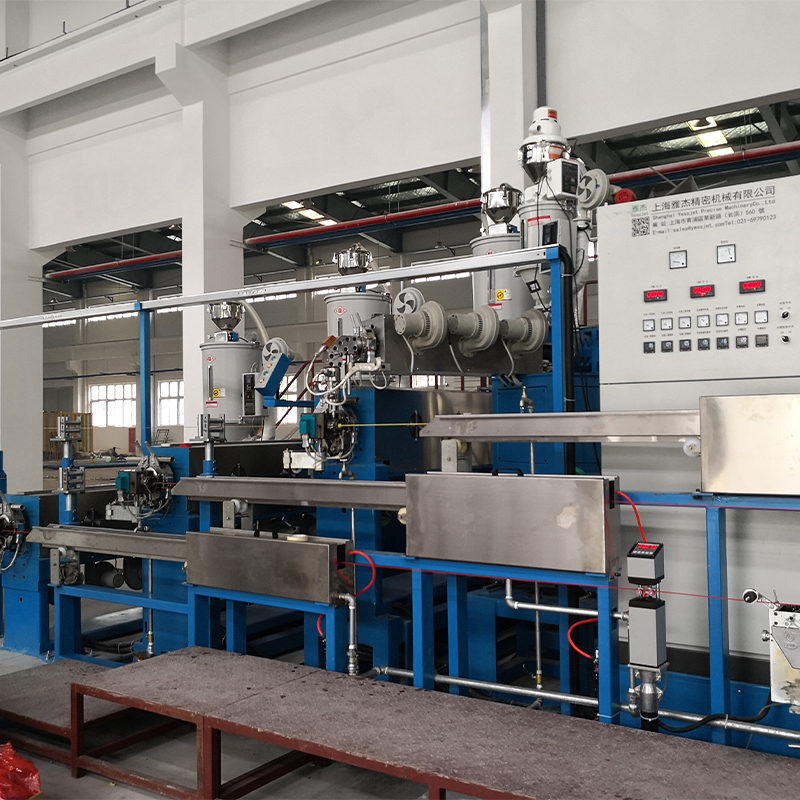
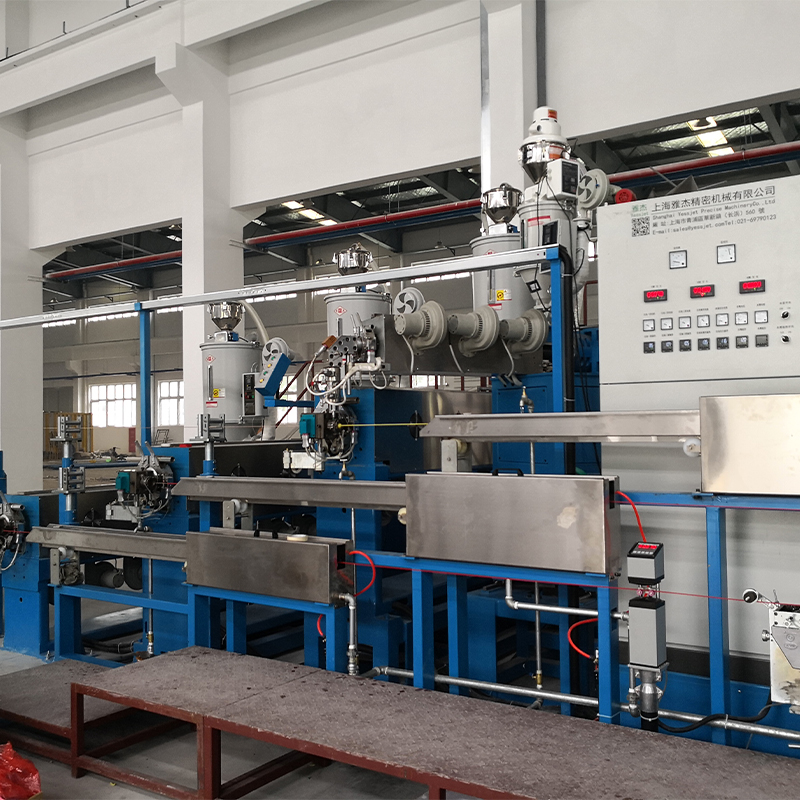 Ekstruder Kabel PP PVC PE Efisiensi Tinggi Sebagai perangkat inti multifungsi untuk produksi kabel, Extruder Kabel PP PVC PE High-Eff dirancang untuk ekstrusi lapisan insulasi yang hemat energi dan menghasilkan hasil tinggi... Lihat Produk →
Mencocokkan Rasio dengan Senyawa yang Anda Jalankan
Sambungan kabel tidak dapat dipertukarkan, dan rasio kompresilah yang menjadikan perbedaan tersebut bersifat mekanis. Ada tiga variabel yang menentukan pilihan tersebut: seberapa jauh penurunan densitas curah saat material meleleh, berapa banyak panas geser yang dapat ditoleransi oleh polimer, dan seberapa abrasif formulasi tersebut.
PVC kaku dan plastis
PVC yang tidak diplastisasi adalah bahan yang paling sensitif terhadap geser pada saluran kabel dan biasanya beroperasi pada 2,0-2,5 dengan transisi yang panjang dan lembut. Rasio yang lebih tinggi menciptakan titik panas lokal yang melepaskan hidrogen klorida dan meninggalkan bekas luka bakar di dalam dinding insulasi tipis. PVC fleksibel mentolerir 2,5-3,0, meskipun bahan pemlastis mudah menguap membuat zona umpan layak untuk diperhatikan.
PE, HDPE dan PP
Poliolefin memiliki viskositas leleh yang lebih tinggi dan perilaku leleh yang lebih bersih, sehingga dapat menerima 2,8-3,5 tanpa keluhan. Sekrup selubung HDPE sering kali memasangkan rasio tersebut dengan bagian umpan dalam dan L/D 25:1 hingga 30:1 sehingga saluran dapat bekerja keras sementara lelehan tetap homogen.
XLPE dan senyawa yang dapat berikatan silang
XLPE yang disembuhkan dengan peroksida adalah kasus khusus. Bahan pengikat silang sensitif terhadap waktu tinggal dan suhu, sehingga sekrup harus menghasilkan tekanan tanpa membuang panas geser ke dalam lelehan. Rasio mendekati 2,3-3,0, transisi yang mulus, dan kontrol suhu yang ketat lebih penting daripada hasil mentah. Senyawa yang sudah mendekati ambang batas pra-pengeringan menunjukkan gel dan gumpalan, bukannya lelehan bersih.
Senyawa terisi, tahan api, dan bebas halogen
Pemuatan pengisi yang tinggi meningkatkan kepadatan curah, mengurangi perubahan volume yang harus dibuat oleh sekrup, dan pada saat yang sama menyebabkan keausan pada penerbangan. Rasio 2,5-3,5 dikombinasikan dengan bagian pencampuran penghalang atau dispersif hanya akan mendorong angka tersebut lebih tinggi.
Pasangan sekrup-dan-laras di seluruh kelompok ini mengikuti pola yang cukup dapat diprediksi; ini panduan untuk ekstrusi PP, PVC, dan PE efisiensi tinggi mencakup kombinasi secara lebih rinci.
Membandingkan Pengaturan Sekrup Ekstrusi Kabel Khas
Perbandingan di bawah ini merangkum pembuat ekstruder kabel windows yang paling sering digunakan. Anggaplah angka-angka tersebut sebagai titik awal untuk sebuah kutipan dan bukan konstanta universal, karena pemasok senyawa merevisi formulasi dan kepadatan curah ikut berpindah bersama mereka.
Jendela rasio kompresi tipikal untuk sambungan kabel umum; konfirmasikan geometri akhir dengan lembar data gabungan saat ini sebelum memesan.
Apa yang Tidak Ditunjukkan Nomor Papan Nama
Dua sekrup dengan rasio yang sama tidak akan berperilaku sama, karena garis merespons energi dan tekanan, bukan hanya geometri. Ketika CR terlalu rendah, lapisan padat yang mencapai zona pengukuran hanya meleleh sebagian dan menghasilkan ayunan ketika pecahan yang tidak meleleh melewati cetakan. Jika terlalu tinggi, ketidakstabilan yang sama akan muncul dari arah yang berlawanan dengan kenaikan suhu leleh dan torsi.
Ketebalan dinding isolasi adalah indikator tercepat dari kedua masalah tersebut. Bagan di bawah mencerminkan sekrup selubung PE 65 mm yang dipasang pada berbagai rasio kompresi; nilainya menunjukkan bentuk efek, bukan spesifikasi garis tertentu.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Ada tiga metrik yang berada di balik kurva tersebut. Stabilitas tekanan leleh menjadi prioritas utama: fluktuasi lebih dari satu persen pada cetakan muncul sebagai penyebaran ketebalan dinding. Energi spesifik menempati urutan kedua: kompresi yang menghasilkan kerja peleburan yang berguna menjaga kilowatt-jam per kilogram tetap, sedangkan kompresi yang hanya menghasilkan geser akan menaikkan angka tersebut. Keausan sekrup berada di urutan ketiga, karena metering flight yang aus secara diam-diam meningkatkan rasio efektif selama satu tahun produksi.
Dimana Rasio Kompresi Memiliki Bobot Paling Besar
Setiap sekrup ekstrusi memiliki rasio kompresi, namun angka tersebut mendominasi keputusan spesifikasi di beberapa segmen kabel jauh lebih banyak dibandingkan segmen lainnya.
- 36% Isolasi dan selubung PVC
- 24% Selubung bebas PE dan halogen
- 22% Isolasi kabel listrik XLPE
- 18% LAN dan kabel data
Polanya mengikuti sensitivitas gabungan, bukan volume kabel. PVC mengambil bagian terbesar karena waktu pemrosesannya sempit dan rasio yang salah langsung muncul sebagai perubahan warna atau cacat permukaan. Selubung bebas PE dan halogen menyusul, didorong oleh abrasi dan dispersi, bukan sensitivitas panas. Sekrup kabel daya XLPE ditentukan secara konservatif karena bahan kimia pengikat silang menentukan langit-langit. LAN dan kabel data, dengan dinding tipis dan target kapasitansi yang ketat, bergantung pada stabilitas tekanan di atas segalanya.
Untuk pekerjaan selubung XLPE dan PE, sekrup yang ditentukan beserta pengaturan pendinginannya biasanya merupakan titik awal yang lebih aman.
 Extruder Kabel XLPE PE dengan Tangki Air Pendingin Ekstruder Kabel XLPE PE dengan Tangki Air ini dirancang untuk ekstrusi dan pendinginan kabel berinsulasi XLPE dan PE, mengintegrasikan ekstruder sekrup tunggal presisi tinggi,... Lihat Produk →
Alur Kerja Seleksi: Dari Data Gabungan hingga Urutan Sekrup
Enam langkah mengubah data gabungan menjadi spesifikasi sekrup yang dapat digunakan.
- Tanyakan kepada pemasok senyawa mengenai kepadatan curah, kepadatan lelehan, laju aliran lelehan, dan kisaran pemrosesan yang disarankan. Rasio kepadatan curah terhadap lelehan menetapkan dasar untuk rasio kompresi yang masuk akal.
- Tentukan produk sebelum mesin: insulasi atau selubung, ketebalan dinding, pita toleransi, ukuran konduktor, dan kecepatan saluran yang ingin Anda jalankan.
- Perbaiki L/D dan output terlebih dahulu. Rasio kompresi mengikuti kedalaman saluran umpan dan pengukuran, jadi menentukannya secara terpisah akan memaksa kompromi di tempat lain.
- Periksa panjang transisi dan laju geser, bukan hanya rasionya. Rasio 2,8 yang tersebar pada transisi panjang berperilaku sangat berbeda dari rasio yang sama yang terkonsentrasi pada tiga penerbangan.
- Putuskan apakah kompon tersebut memerlukan penghalang terbang, bagian Maddock atau pin mixer; senyawa yang terisi dan berwarna pekat sering kali memperoleh lebih banyak manfaat dari dispersi daripada kompresi.
- Konfirmasikan pitch, lebar penerbangan, kedalaman kotak, tunjangan keausan dan metode perhitungan pada gambar, dan dapatkan rasio kompresi efektif secara tertulis.
Setelah geometri sekrup diperbaiki, sisa garis harus sesuai. Panjang pendinginan, tegangan pengambilan, kapasitas akumulator, dan kecepatan penggulungan semuanya mengikuti keluaran lelehan yang stabil.
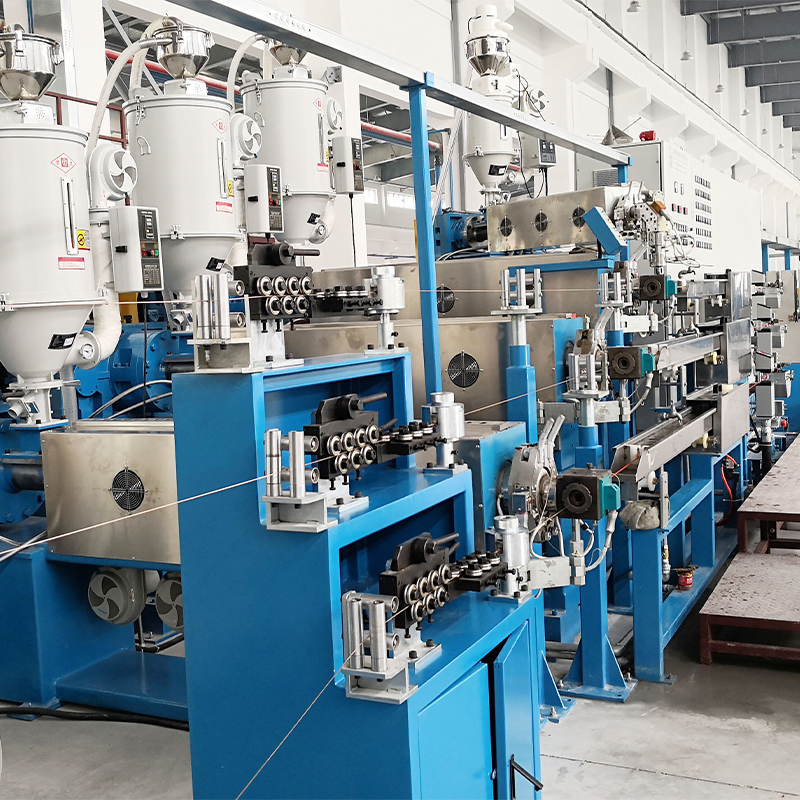
 Garis Ekstrusi Kawat Dan Kabel Fitur 1. Barel dan Sekrup diimpor dari Taiwan dengan kapasitas ekstrusi tinggi. 2. Berbagai jenis bahan plastik dapat memilih laras dan sekrupnya sendiri.EX: PVC, PE, ... Lihat Produk →
Catatan Keausan, Perawatan dan Kepatuhan
Sekrup adalah bagian yang aus, dan rasio kompresinya berubah-ubah. Penerbangan nitridasi kehilangan kedalaman wadah terhadap senyawa terisi, dan setelah saluran pengukuran menjadi lebih dalam beberapa persepuluh milimeter, rasio efektif turun dan perilaku peleburan pun ikut berubah. Garis yang stabil pada saat commissioning mulai menunjukkan penyebaran ketebalan dinding, dan penyebabnya sering kali adalah sekrup, bukan kompon.
- Ukur diameter luar penerbangan dan kedalaman saluran pada setiap penutupan tahunan dan bandingkan pembacaannya dengan gambar aslinya.
- Lacak energi spesifik per kilogram; tren kenaikan yang lambat adalah salah satu tanda awal keausan dan pergeseran rasio kompresi.
- Simpan gambar sekrup, kualitas material, dan catatan perlakuan panas bersama-sama sehingga penggantian dapat dilakukan tanpa rekayasa ulang.
- Periksa kembali profil pemanas barel dan sekrup pendingin apa pun setiap kali kompon berubah; keduanya dapat mengimbangi batas geometri sederhana tanpa sekrup baru.
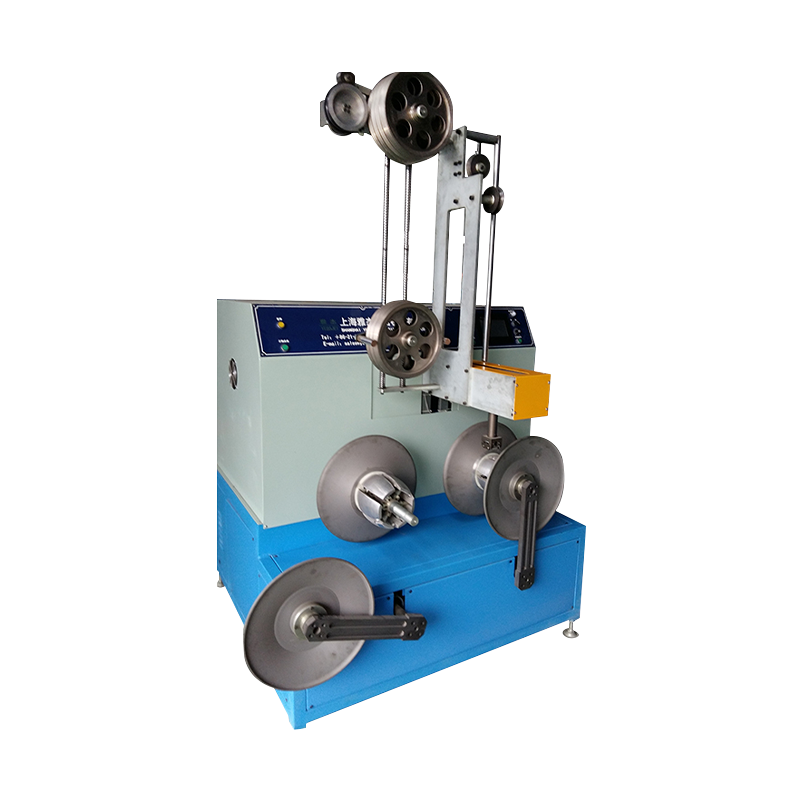
Uptime juga bergantung pada output sekrup buffering di hilir. Sistem akumulator dan penari untuk jalur ekstrusi berkelanjutan menahan material melalui pergantian reel sehingga ekstruder tidak perlu berhenti, sehingga sejarah lelehan tetap konsisten dari meter pertama hingga meter terakhir.
Rasio kompresi adalah angka yang menentukan di mana sekrup melakukan pekerjaan peleburannya. Cocokkan dengan perubahan densitas dan toleransi geser senyawa, pertahankan transisi cukup lama hingga meleleh tanpa hangus, dan verifikasi volume saluran sebenarnya daripada mempercayai rasio kedalaman yang diambil dari gambar. Pada jalur kabel, biasanya itulah perbedaan antara dinding isolasi yang stabil dan potongan selama seminggu.