LANGUAGE
Pabrik kabel menjalankan pekerjaan jaket pada polietilen densitas rendah linier dengan profil barel sisa dari pesanan LDPE. Dalam waktu setengah jam, tekanan lelehan telah meningkat, permukaan tampak kabur, dan penguji percikan mulai mencatat kesalahan. Tidak ada apa pun di jalur ini yang rusak. Damar hanya meleleh pada suhu yang berbeda dari suhu yang digunakan untuk profil tersebut.
Intinya: titik leleh LLDPE adalah sekitar 120 hingga 128 °C sebagai puncak DSC, kira-kira 10 hingga 15 °C di atas LDPE dan 8 hingga 12 °C di bawah HDPE. Pencairan dimulai pada suhu sekitar 105 hingga 112 °C dan berakhir pada suhu sekitar 130 °C. Kisaran tersebut, bukan angka tunggal, menentukan suhu zona umpan, perkiraan tekanan leleh, dan berapa banyak gel yang tidak meleleh dapat bertahan di dinding isolasi.
Bagian di bawah ini membahas dari mana nomor tersebut berasal, bagaimana pilihan komonomer menggesernya, dan bagaimana mengubahnya menjadi pengaturan barel, kontrol tegangan, dan aturan inspeksi masuk yang bertahan di jalur lari.
Apa Sebenarnya Titik Leleh LLDPE
Kalorimetri pemindaian diferensial melaporkan pencairan sebagai kurva, bukan titik. Pada proses pemanasan kedua, LLDPE standar menunjukkan permulaan ekstrapolasi mendekati 105 hingga 112 °C, puncak antara 120 dan 128 °C, dan kembali ke garis dasar pada 128 hingga 135 °C. Pemasok menyebutkan puncaknya karena hal ini berulang dengan baik dari satu laboratorium ke laboratorium lainnya, namun permulaannya adalah angka yang penting ketika zona umpan sedang ditetapkan.
Puncak DSC, babak kedua
120 hingga 128 °C untuk kadar butena, heksena, dan oktena umum pada 10 °C/mnt, sesuai ASTM D3418 atau ISO 11357-3.
Permulaan pencairan
105 hingga 112 °C. Pencairan sebagian dimulai di sini, jadi ini adalah angka yang harus diperhatikan saat menulis profil barel.
Titik lunak Vicat
88 hingga 100 °C. Ini menggambarkan kekakuan di bawah beban, bukan leleh, dan menggunakannya sebagai titik setel leleh yang menyebabkan lonjakan.
Suhu leleh yang praktis
190 hingga 220 °C pada cetakan, kira-kira 60 hingga 90 °C di atas puncak, sehingga polimer meleleh sepenuhnya dan homogen.
Kepadatan mencapai puncak yang dapat diprediksi. Nilai antara 0,915 dan 0,922 g/cm³, yang digunakan untuk film fleksibel dan jaket kabel, meleleh pada suhu sekitar 120 hingga 123 °C. Kadar antara 0,926 dan 0,940 g/cm³ mendorong puncak hingga 126 hingga 130 °C dan berperilaku mendekati HDPE di zona kompresi.
Mengapa LLDPE Meleleh Di Atas LDPE
Perbedaannya berasal dari arsitektur percabangan. LDPE diproduksi di bawah tekanan tinggi dan membawa cabang rantai panjang di tulang punggungnya. Cabang-cabang tersebut terlalu besar untuk memasuki kisi kristal, sehingga mengganggu pertumbuhan kristal dan mempertahankan kristalinitas sekitar 35 hingga 45 persen. LLDPE diproduksi dengan katalis koordinasi, sehingga tulang punggungnya tetap linier dan hanya cabang pendek yang terdiri dari dua hingga enam karbon yang bergantung padanya. Cabang-cabang pendek juga tidak termasuk dalam kisi, tetapi segmen linier di antara cabang-cabang tersebut terlipat menjadi lamela jauh lebih efisien. Kristalinitas meningkat menjadi sekitar 45 hingga 55 persen, dan puncak leleh pun meningkat seiring dengan itu.
Distribusi berat molekul memperkuat efeknya. LLDPE memiliki distribusi yang lebih sempit dan tidak memiliki percabangan rantai panjang, sehingga shear-thinning-nya jauh lebih sedikit dibandingkan LDPE. Pada indeks leleh yang sama, ia memerlukan torsi sekrup yang lebih besar, menghasilkan tekanan cetakan yang lebih tinggi, dan menunjukkan kekuatan leleh yang lebih rendah serta pembengkakan cetakan yang lebih sedikit. Sekrup yang dioptimalkan untuk LDPE biasanya berkinerja buruk pada LLDPE meskipun suhu setiap zona sudah tepat.
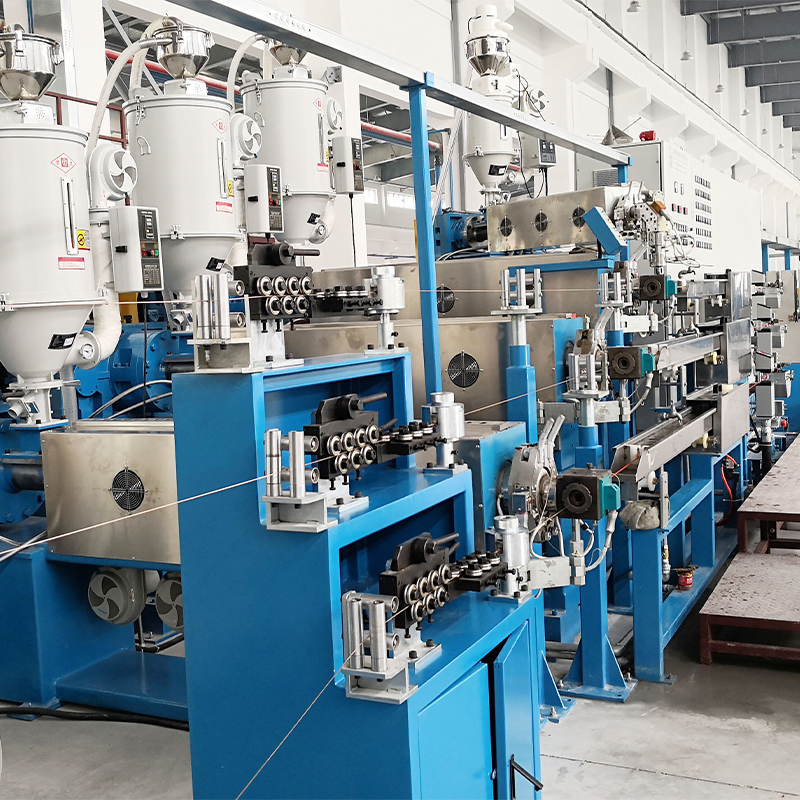
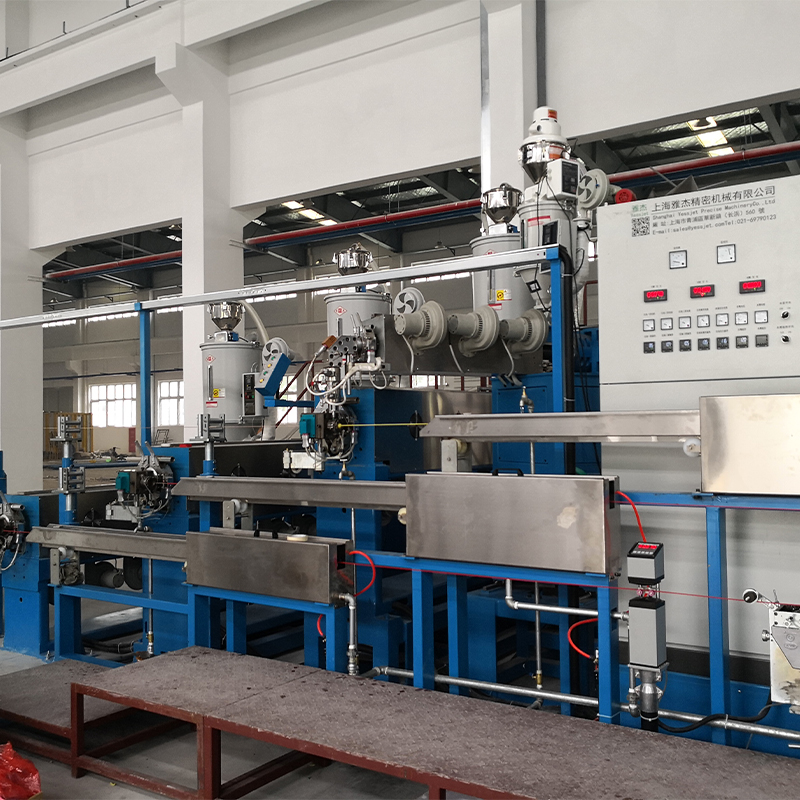 Extruder Kabel PVC PE Otomatis Penuh untuk Isolasi dan Jaket Sistem ekstrusi terintegrasi untuk insulasi dan jaket kabel PE dan PVC, cocok jika desain sekrup dan saluran harus sesuai dengan tuntutan pemrosesan polietilen. Lihat Produk →
Data Peleburan Tingkat demi Tingkat
Perbandingan di bawah ini mencakup empat kelompok polietilen yang paling sering muncul pada jalur kabel dan film. Rentang mencakup nilai komersial; kelompok tertentu dapat ditempatkan di mana saja di dalamnya.
Resin
Kepadatan (g/cm³)
Puncak DSC (°C)
Kristalinitas
Perilaku meleleh
LDPE
0,918–0,932
108–115
35–45%
Penipisan geser yang kuat, pembengkakan cetakan yang tinggi
LLDPE (C4–C8)
0,915–0,940
120–128
45–55%
Kekuatan leleh rendah, sensitivitas geser rendah
LLDPE metalosen
0,900–0,925
115–124
40–50%
Puncak tunggal yang tajam, ketangguhan tinggi
HDPE
0,941–0,965
130–136
60–80%
Kekakuan tinggi, suhu leleh tertinggi
Nilai puncak adalah hasil DSC pemanasan kedua pada 10 °C/menit. Metallocene LLDPE dicantumkan secara terpisah karena distribusi komposisinya yang sempit menghasilkan puncak yang tajam dibandingkan rentang leleh yang lebar.
Indikator Tersembunyi Dibalik Satu Angka Leleh
Lembar data biasanya mencantumkan satu puncak. Bagan di bawah menunjukkan apa yang disembunyikan oleh angka tersebut: puncaknya bergerak hingga 15 °C bergantung pada komonomer alfa-olefin mana yang digunakan, meskipun indeks kepadatan dan lelehan terlihat sama.
110 °C
LDPE
118 °C
mLLDPE
121 °C
kelas C4
124 °C
kelas C6
126 °C
kelas C8
133 °C
HDPE
Dua sinyal lagi bersembunyi di kurva. Puncak panas pertama dan panas kedua dapat berbeda dua hingga empat derajat, dan hanya panas kedua yang memantulkan resin itu sendiri. Lebar puncak juga penting: rentang leleh yang luas menunjukkan distribusi komposisi yang luas dan risiko gel yang lebih tinggi, sedangkan puncak yang tajam sebesar tiga hingga lima derajat menunjukkan tingkat metalosen yang seragam. Pergeseran dua derajat antar lot pemasok biasanya sama dengan perubahan kepadatan sebesar 0,002 hingga 0,003 g/cm³, cukup untuk memindahkan tekanan leleh beberapa bar.
Mengubah Titik Leleh menjadi Pengaturan Barel
Setelah permulaan dan puncaknya diketahui, profil akan menulis sendiri. Zona umpan tetap jauh di bawah permulaan sehingga lapisan padat terus mengalir, zona kompresi melintasi rentang leleh, dan zona pengukuran menyelesaikan pekerjaan di atas puncak.
- Zona umpan: 150 hingga 170 °C, kira-kira 40 hingga 50 °C di bawah suhu awal, untuk mencegah pencairan dini dan lonjakan.
- Zona kompresi: 185 hingga 205 °C, di mana sebagian besar struktur kristal menghilang dan lelehannya memadat.
- Zona pengukuran: 200 hingga 215 °C, untuk homogenisasi dan peningkatan tekanan.
- Adaptor dan crosshead: 200 hingga 220 °C, dengan crosshead kabel sering kali berada di ujung bawah untuk membatasi penurunan sebelum saluran pendingin.
Suhu leleh pada cetakan harus berkisar antara 200 dan 220 °C. Jika suhunya turun hingga di bawah 180 °C, gel yang tidak meleleh akan menempel di dinding dan terlihat sebagai cacat permukaan atau titik lemah dalam uji percikan. Tekanan di atas 250 °C dan oksidasi semakin cepat, waktu tinggal menjadi kritis, dan pembentukan gel meningkat meskipun resin secara teknis masih stabil.
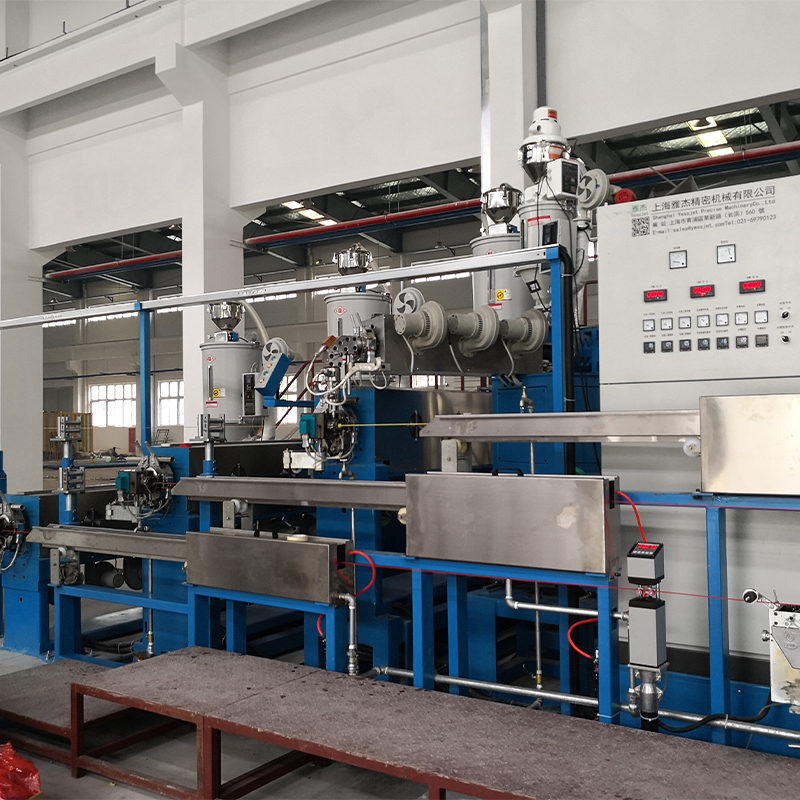
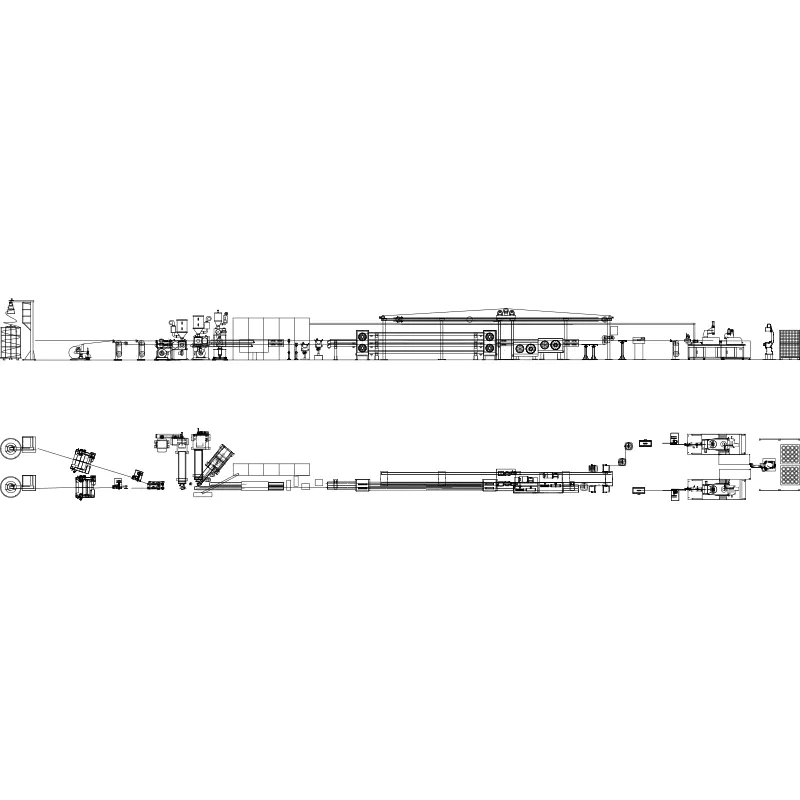 Jalur Ekstrusi Kawat dan Kabel Otomatis dengan Kontrol Suhu PLC Jalur terintegrasi untuk kabel isolasi atau selubung, dengan sekrup dan laras impor, kontrol PLC, dan pengaturan suhu presisi untuk ekstrusi yang stabil. Lihat Produk →
Kekuatan lelehan rendah adalah paruh kedua cerita. LLDPE mempertahankan bentuknya dengan buruk setelah meninggalkan cetakan, sehingga kontrol diameter sangat bergantung pada tarikan dan belitan yang stabil dibandingkan hanya pada geometri cetakan saja. Sistem akumulator dan penari untuk jalur ekstrusi berkelanjutan menyerap perubahan kecepatan selama pergantian gulungan dan menjaga tegangan tetap stabil saat lelehan mendingin.
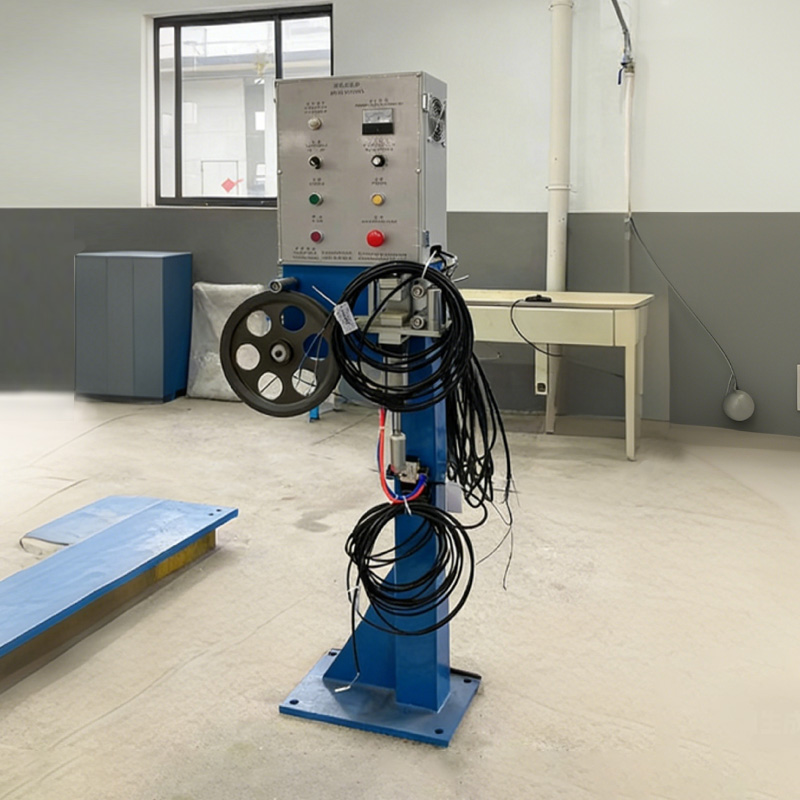 Sistem Kontrol Ketegangan Kabel Kawat untuk Belitan Stabil Sistem aksesori yang mengatur ketegangan kabel selama penggulungan untuk mencegah peregangan, kelonggaran, dan gangguan, mendukung kualitas kabel yang konsisten. Lihat Produk →
Kemana Arah Volume LLDPE Sebenarnya
Kabel dan kawat merupakan bagian kecil dari konsumsi LLDPE global. Konteks tersebut penting ketika pemasok mengubah kualitas, merealokasi kapasitas, atau ketika pabrik menegosiasikan alokasi resin dengan produsen film.
- Film dan kemasan, termasuk stretch film dan film pertanian: sekitar 62 persen
- Barang cetakan injeksi: sekitar 12 persen
- Cetakan rotasi: sekitar 9 persen
- Insulasi kabel dan kawat, jaket dan senyawanya: sekitar 7 persen
- Pipa, saluran dan ekstrusi lainnya: sekitar 5 persen
- Masterbatch, perekat dan lain-lain: sekitar 5 persen
Seleksi dan Urutan Start-Up
Urutan operasi yang berulang-ulang menjaga pergantian agar tidak berubah menjadi proses memo.
- Tarik kurva DSC sebenarnya untuk lot tersebut, bukan hanya puncak lembar data, dan konfirmasikan suhu permulaan.
- Cocokkan kepadatan dan komonomer dengan penggunaan akhir: kualitas jaket fleksibel mendekati 0,920 g/cm³, konstruksi lebih kaku hingga 0,935 g/cm³.
- Atur zona umpan 40 hingga 50 °C di bawah permulaan pengukuran, lalu naikkan zona kompresi dan pengukuran secara bertahap.
- Pertahankan suhu leleh dan tekanan leleh tetap stabil setidaknya selama sepuluh menit sebelum menyentuh kecepatan garis.
- Verifikasi kualitas dinding dengan uji percikan atau penghitungan gel selama tiga puluh menit pertama, saat mesin masih mengembang secara termal.
- Catat profil barel, suhu leleh, dan nomor lot resin secara bersamaan sehingga pekerjaan serupa berikutnya dimulai dari titik yang diketahui.
Catatan Pengujian, Pemeliharaan dan Kepatuhan
Data titik leleh hanya berguna jika pengukurannya dapat dipercaya. Kalibrasi ulang sel DSC dengan indium pada suhu 156,6 °C dan verifikasi garis dasar setidaknya setahun sekali, karena konstanta sel yang melayang menggeser setiap puncak yang dilaporkan sebanyak satu atau dua derajat. Termokopel barel juga memerlukan perhatian yang sama: kesalahan lima derajat dalam zona pengukuran mengubah profil sebenarnya lebih banyak daripada kebanyakan variasi lot resin.
Penyimpanannya mudah. LLDPE tidak bersifat higroskopis dan biasanya tidak memerlukan pengeringan, namun memerlukan perlindungan dari sinar UV dan kontaminasi silang dengan PVC, sehingga memerlukan senyawa pembersih yang tepat pada saat pergantian dibandingkan dengan pembilasan langsung. Untuk produk kabel, data peleburan mendukung pemeriksaan masuk dan ketertelusuran lot, sementara barang jadi masih harus lulus uji percikan, tarik, dan pemanjangan.
Di sisi proses, pemeriksaan rutin terhadap tren tekanan leleh, beban motor, dan jumlah gel mendeteksi masalah peleburan sebelum sampai ke pelanggan. Jika saluran ditingkatkan daripada diganti, pengaturan ekstruder yang ditinjau dapat bernilai lebih dari sekrup baru, dan a panduan ekstruder kabel PE dan PVC efisiensi tinggi mencakup pemeriksaan praktis yang disertakan dengan ulasan itu.